核心原理与热力学基础 电子设备或机械组件在运行过程中,内部产生的焦耳热若无法及时通过指定路径导出,会导致结温迅速攀升,进而引发性能降频甚至硬件损坏。散热系统的核心逻辑在于建立一条低热阻的导热路径,通常遵循从热源(如芯片核心)到散热介质(如导热硅脂、均热板),再至宏观散热结构(如散热鳍片),最终通过对流或辐射释放到周围环境的物理过程。理解这一热阻串联模型是进行有效改装的前提,任何单一环节的热阻过高
核心原理与热力学基础
电子设备或机械组件在运行过程中,内部产生的焦耳热若无法及时通过指定路径导出,会导致结温迅速攀升,进而引发性能降频甚至硬件损坏。散热系统的核心逻辑在于建立一条低热阻的导热路径,通常遵循从热源(如芯片核心)到散热介质(如导热硅脂、均热板),再至宏观散热结构(如散热鳍片),最终通过对流或辐射释放到周围环境的物理过程。理解这一热阻串联模型是进行有效改装的前提,任何单一环节的热阻过高都会成为制约整体散热效率的瓶颈。
在实际工程应用中,对流换热系数是决定最终温度的关键变量。空气作为最常见的冷却介质,其比热容和密度较低,因此需要通过增加散热面积(如鳍片设计)或增强流体动力学特性(如风道优化、风扇转速控制)来提升换热效率。对于高功率密度场景,相变材料或液冷技术常被引入以利用潜热吸收大量热量,这种热管理策略能显著降低热点温度,但同时也对密封性、流体循环稳定性提出了更严苛的技术要求。
低温焊接工艺控制
低温焊料通常指熔点低于180°C的锡基合金,其最大优势在于能够在不损伤敏感元器件或PCB基材的前提下实现电气连接,特别适用于多层高密度互连板或热敏感组件的组装与修复。操作时需精确控制烙铁头温度,一般建议设定在250°C至280°C之间,这一区间既能保证焊料充分熔融润湿,又能避免高温导致焊盘剥离或元件内部封装开裂。预热步骤不可或缺,它能减少焊件与烙铁头之间的温差应力,防止因局部热冲击造成隐性损伤。
焊盘清洁度直接决定低温焊接的可靠性。在施焊前,必须使用无水乙醇配合防静电刷清除氧化层及助焊剂残留,确保金属表面达到原子级洁净状态。施加焊料时,应采用“先送丝后接触”或“接触后送丝”的手法,确保焊料在焊盘与引脚间形成均匀的圆锥形铺展,避免出现虚焊、冷焊或焊料堆积。焊接完成后,需立即清理残留助焊剂,防止其在长期运行中吸湿腐蚀或产生电化学迁移,影响电路稳定性。
导热界面材料的选择与涂覆
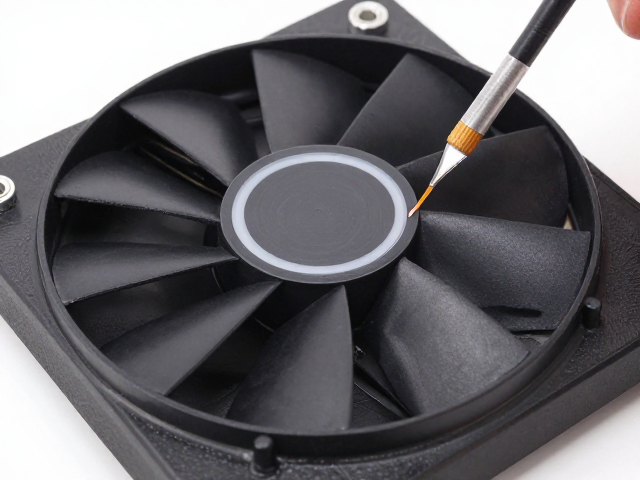
导热界面材料(TIM)的主要作用是填补热源与散热器之间的微观空隙,替代空气(热导率约0.026 W/m·K)以大幅降低接触热阻。常见的TIM类型包括导热硅脂、导热垫和相变材料,其中导热硅脂因其高导热系数和填充能力,广泛应用于CPU、GPU等高发热密度场景。选择时需关注其导热系数(通常范围在1.0至15.0 W/m·K)及粘度特性,高粘度材料不易泵出,适合垂直安装或高震动环境,而低粘度材料流动性好,能更好地填充微观不平表面。
涂覆工艺对实际散热效果具有决定性影响。对于大面积散热器,推荐采用“五点法”或“X型”涂覆,确保材料能均匀覆盖整个接触面,避免气泡残留形成绝热层。涂抹后,在组装散热器时应施加均匀的压力,使硅脂在受压下延展成规定的薄膜厚度(通常建议控制在0.05至0.1mm之间),过厚会增加热阻,过薄则无法填补空隙。组装过程中需保持水平受力,防止材料偏移或挤出至非接触区域,造成清洁困难或潜在短路风险。
风道设计与气流动力学优化
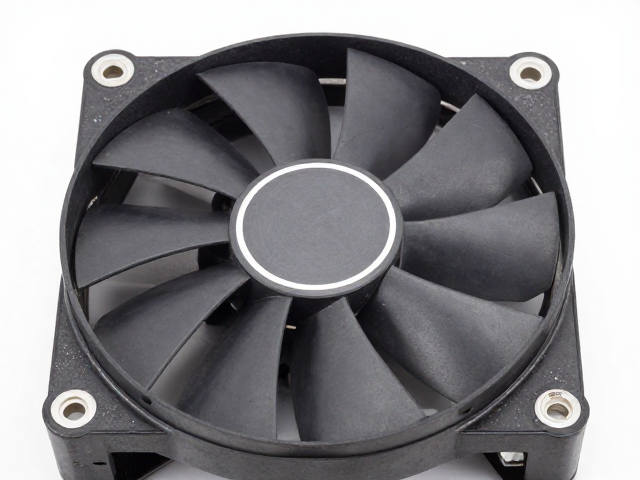
合理的风道设计旨在引导冷空气高效流经发热元件,并迅速排出热空气,避免热风回流形成局部高温区。在封闭机箱或设备内部,应遵循“前进后出”或“下进上出”的气流逻辑,利用风扇产生的静压克服风道阻力。风扇的安装位置需经过计算,确保气流覆盖所有热源,特别是对于多发热源布局,可采用独立风道或导流罩隔离不同区域的气流,防止热干扰。
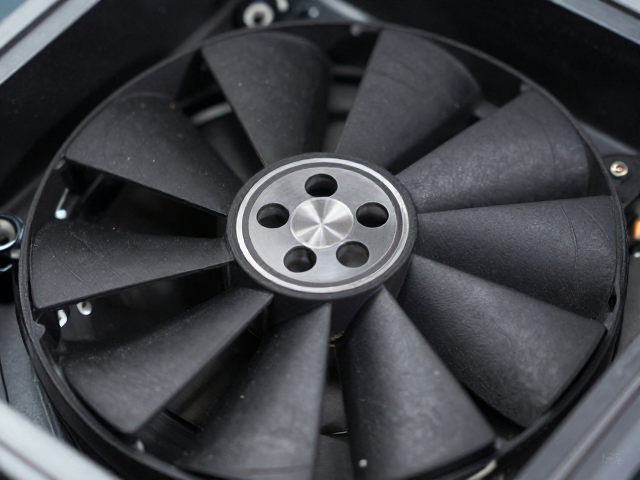
风扇的选型与布局需结合系统总风量与静压需求。高静压风扇适用于流经散热鳍片或密集散热网罩等高阻力场景,而高风量风扇则适用于开放空间或短距离气流传输。在实际改造中,可通过在进风口加装防尘网减少灰尘堆积,同时在出风口优化百叶窗角度以利用文丘里效应增强排风效率。此外,风扇的转速控制策略也至关重要,静态转速可维持基础散热,动态调速则能在负载波动时平衡噪音与温度表现。
热管与均热板技术应用
热管利用内部工质的相变循环(蒸发吸热、冷凝放热)实现等温高效传热,其等效导热系数远超铜铝等固体金属。在改装中,合理布局热管接触面积至关重要,热管应紧密贴合热源表面,并通过导热硅脂或焊接固定消除接触热阻。对于热源面积较大或分布分散的场景,均热板(VC)能提供二维方向上的快速热量扩散,有效降低热点温度,是替代传统热管方案的高效选择。
均热板的制造工艺决定了其性能上限,内部毛细结构(如烧结铜粉、网格结构)的均匀性直接影响工质回流效率。安装时,需确保均热板平面度,避免因基板变形导致接触不良。在多热管或多均热板组合应用中,需注意热流的汇聚与分流逻辑,避免热量在局部堆积。同时,热管与均热板的弯折半径需符合材料规范,过小的弯折可能导致内部毛细结构损坏或工质流动受阻,从而降低长期传热效率。
系统级热仿真与实测验证
在进行散热改装前,利用计算流体动力学(CFD)软件进行热仿真可预测气流分布与温度场,识别潜在的热瓶颈。通过设定边界条件(如发热功率、环境温度、风速),模拟不同改装方案下的系统表现,从而优化风扇布局、风道结构或散热器尺寸。仿真结果虽为理论值,但能大幅减少试错成本,为实际改装提供数据支撑。
实测验证是检验改装效果的唯一标准。使用高精度热电偶或红外热成像仪测量关键节点温度,记录不同负载下的稳态温度曲线。测试环境需保持恒温恒湿,消除外界干扰。对比改装前后的温度数据,评估热阻变化及系统稳定性。若发现温度异常,需重新检查接触面处理、气流短路或传感器位置准确性,通过迭代优化实现最佳散热性能。