焊点补强与低温焊接的基础逻辑 电子组装过程中,焊点断裂或虚焊常因热应力或机械疲劳引发,补强措施需从材料特性与工艺参数两方面入手。低温焊料通常指锡银铜(SAC)或锡铜(SnCu)合金,其熔点低于传统锡铅焊料,能在降低热冲击的同时保持足够的机械强度。实际操作中,需确保焊盘与元件引脚表面无氧化层,使用高活性且残留物少的助焊剂能显著提升润湿效果,避免因焊料流动性不足导致的填充空洞。 散热管理是维持焊点完
焊点补强与低温焊接的基础逻辑
电子组装过程中,焊点断裂或虚焊常因热应力或机械疲劳引发,补强措施需从材料特性与工艺参数两方面入手。低温焊料通常指锡银铜(SAC)或锡铜(SnCu)合金,其熔点低于传统锡铅焊料,能在降低热冲击的同时保持足够的机械强度。实际操作中,需确保焊盘与元件引脚表面无氧化层,使用高活性且残留物少的助焊剂能显著提升润湿效果,避免因焊料流动性不足导致的填充空洞。
散热管理是维持焊点完整性的关键,过高的局部温度会加速焊料蠕变,导致连接失效。通过优化PCB铜箔面积或使用导热过孔,可将热量快速传导至板层内部。在维修或改装场景中,使用恒温烙铁头配合热风枪进行局部加热,能精确控制热影响区,防止邻近敏感元件因高温受损。焊点成型应呈现光滑的圆锥状,无拉尖或虚焊现象,这是判断补强质量最直观的标准。
高效散热改装的热力学路径
提升散热效率并非简单增加散热片,而是优化整个热传导路径。对于高功率密度模块,直接在焊点周围铺设大面积铺铜是基础且有效的手段,铜箔厚度通常选用1oz或2oz,以增强横向导热能力。若空间受限,可采用导热凝胶或相变材料填充元件与散热器间的微观空隙,降低界面热阻。实验中数据显示,良好的界面接触可使热阻降低30%以上,从而显著抑制结温上升。
在结构设计中,利用PCB内部地层作为主要散热通道能大幅提升整体效能。通过密集排列的热过孔将热量从顶层元件底部传导至底层或内部接地层,再经由外壳或散热片导出。热过孔的孔径与间距需根据发热功率计算,通常孔径0.3mm,间距1.0mm以内可有效形成热岛效应。此外,选用高导热系数的基材如铝基板或金属芯PCB,能从材料层面解决高温环境下的可靠性问题,确保长期运行下的电气性能稳定。
工艺执行中的关键控制点
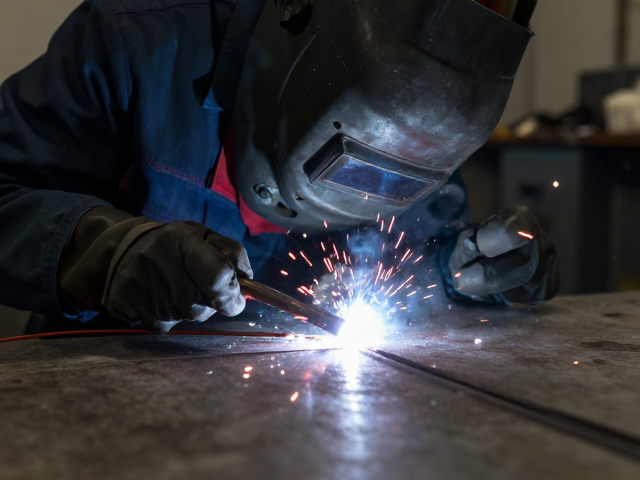
焊接过程中的温度曲线控制直接决定焊点质量,升温速率过快会导致助焊剂挥发不充分,引发飞溅或气孔。建议使用预热台将PCB整体温度提升至80-100℃,减少烙铁头与板体的温差,使热量分布更均匀。低温焊料的润湿时间较短,操作时需保持烙铁头清洁并定期涂抹锡膏,确保热传导效率。对于BGA或QFN等封装,采用回流焊或热风枪均匀加热,避免局部过热造成焊球塌陷或连锡。
补强后的检测需结合目视与仪器分析,确保无隐性缺陷。显微镜检查可识别微裂纹或助焊剂残留,这些细微缺陷在初期可能不影响功能,但长期应力下易扩展为断路。对于关键连接点,可进行拉力测试或剪切测试以验证机械强度,数据应符合IPC-A-610标准中关于焊点外观与强度的定义。定期维护焊接设备,校准温控系统,能减少因设备波动导致的批次性不良,确保每一处焊点都处于最佳工艺窗口。