螺丝滑牙的根本成因与物理机制 防静电手环在长期佩戴与频繁拆装的过程中,连接处的微型螺丝极易出现滑牙现象,其核心原因在于紧固力矩与螺纹材质的匹配失衡。大多数工业级防静电手环采用不锈钢或合金材质,若使用过大的扭矩强行拧紧,螺纹牙型会发生塑性变形,导致螺丝头与螺母之间的咬合面失效。这种物理损伤通常发生在初次安装或维护更换时,操作人员若依赖手感而非标准力矩,极易因瞬间冲击力过大而破坏螺纹结构。 此外,灰
螺丝滑牙的根本成因与物理机制
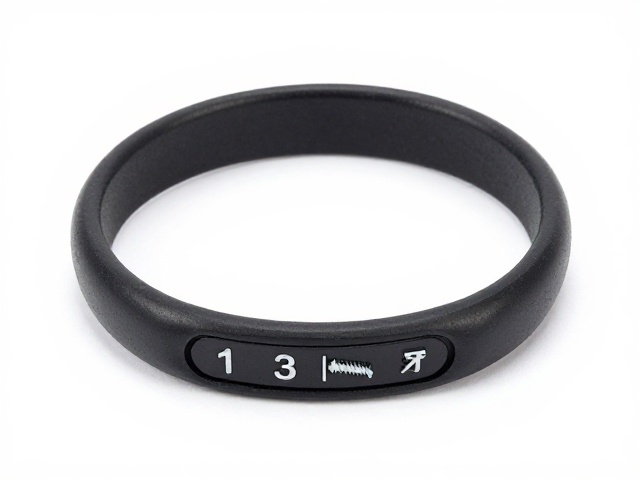
防静电手环在长期佩戴与频繁拆装的过程中,连接处的微型螺丝极易出现滑牙现象,其核心原因在于紧固力矩与螺纹材质的匹配失衡。大多数工业级防静电手环采用不锈钢或合金材质,若使用过大的扭矩强行拧紧,螺纹牙型会发生塑性变形,导致螺丝头与螺母之间的咬合面失效。这种物理损伤通常发生在初次安装或维护更换时,操作人员若依赖手感而非标准力矩,极易因瞬间冲击力过大而破坏螺纹结构。
此外,灰尘、油污以及金属氧化物的堆积会显著降低螺纹间的摩擦系数,使得螺丝在受力时产生打滑。在洁净室或高精密制造环境中,空气中的微粒容易嵌入螺丝螺纹缝隙中,形成硬质颗粒。当螺丝再次旋入时,这些颗粒像砂纸一样切削螺纹表面,久而久之造成螺纹磨损。这种微观层面的损伤在初期难以通过肉眼察觉,但在实际受力时便会暴露出行径偏差,最终导致连接松动或完全滑牙。
精准控制力矩与选用专用工具
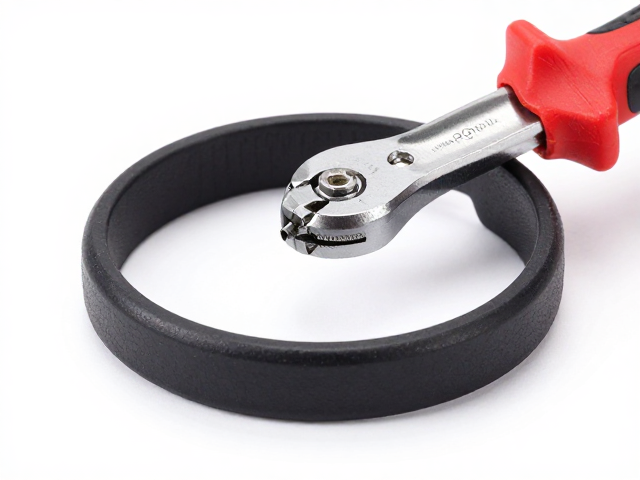
避免滑牙最直接且有效的手段是引入力矩控制机制,完全摒弃凭感觉拧紧的习惯。对于常见的M2至M3规格防静电手环螺丝,建议将紧固力矩控制在0.15N·m至0.3N·m之间,具体数值需依据螺丝材质(如304不锈钢或铜合金)进行微调。使用微型数显扭力螺丝刀可以精确读取施加的力值,确保每次安装都在螺纹承受范围内。这种工具能有效消除人为操作的不稳定性,从物理源头上防止因过紧导致的螺纹剪切破坏。
工具的选择同样至关重要,必须使用与螺丝槽型完全匹配的批头。常见的十字槽(Phillips)或一字槽螺丝,若使用磨损或尺寸偏小的批头,会在接触面产生应力集中,导致螺丝头部“十字花”或边缘崩裂。建议使用高硬度、耐磨损的S2钢或铬钒钢批头,并确保批头尖端无缺损。在操作前,定期清洁螺丝槽内的异物,确保批头能完全嵌入槽底,形成最大的接触面积,从而分散旋转时的剪切力,保护螺纹完整性。
标准化维护流程与日常预防
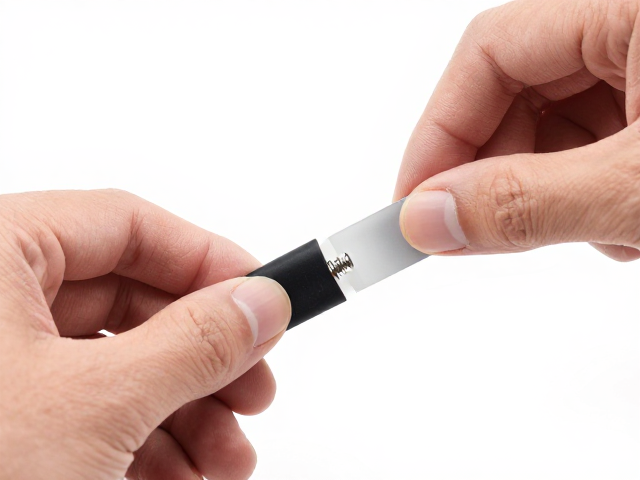
建立标准化的安装与维护流程是降低滑牙风险的关键。在每次更换防静电手环腕带或检查接地连接时,应遵循“先预紧、后终紧”的原则。先用手指或轻力工具将螺丝旋入,确认螺纹对位正确且无歪斜,然后再施加最终紧固力。这种分步操作能避免螺纹错牙,防止因初始角度偏差导致的螺纹侧向受力。同时,定期检查螺丝及螺母的螺纹状态,发现轻微磨损应及时更换,切勿在已有损伤的基础上强行加固。
日常保养中,保持连接部位的清洁与适当的润滑是延长使用寿命的有效措施。虽然防静电手环通常处于干燥环境,但在高湿度或多尘环境下,可使用专用的微量导电润滑剂定期涂抹螺纹表面。润滑剂能填补微观凹凸不平处,减少金属间的直接干摩擦,同时防止氧化锈蚀。需要注意的是,润滑剂必须具备良好的绝缘性或符合防静电标准,避免影响手环的接地性能。通过规范的维护节奏,将滑牙风险降至最低,确保防静电系统持续稳定运行。