烙铁温度设定对元器件热损伤的影响 电子整机拆解与精密焊接过程中,恒温烙铁的温度控制是决定维修质量的核心变量。不同材质的焊锡丝具有特定的熔点区间,常见的含锡量60%、铅量40%的共晶焊料,其熔点约为183℃,而无铅焊料如SAC305(96.5%锡、3.0%银、0.5%铜)的熔点则高达约217℃。若烙铁头温度设定过低,会导致焊锡流动性不足,形成冷焊或虚焊点,进而引发接触不良或开路故障;反之,若温度过
烙铁温度设定对元器件热损伤的影响
电子整机拆解与精密焊接过程中,恒温烙铁的温度控制是决定维修质量的核心变量。不同材质的焊锡丝具有特定的熔点区间,常见的含锡量60%、铅量40%的共晶焊料,其熔点约为183℃,而无铅焊料如SAC305(96.5%锡、3.0%银、0.5%铜)的熔点则高达约217℃。若烙铁头温度设定过低,会导致焊锡流动性不足,形成冷焊或虚焊点,进而引发接触不良或开路故障;反之,若温度过高,例如长期维持在400℃以上,高温会通过烙铁头迅速传导至元器件引脚及内部芯片,造成封装材料老化、内部晶圆击穿或引脚镀层脱落。
实际操作中,建议将烙铁温度设定在300℃至350℃之间,这一区间能平衡焊料润湿性与热冲击风险。对于带有散热焊盘的大功率元件或多层PCB板,热量散失较快,可适当提高至350℃-380℃,但需严格控制接触时间,单次焊接停留时间建议不超过3秒。维修人员在操作前应确认烙铁头氧化情况,定期清洁并上锡保护,确保热传导效率,避免因热阻过大而被动延长加热时间,从而降低对周边敏感元件的热损伤概率。
设备散热系统遮挡对维修作业的风险
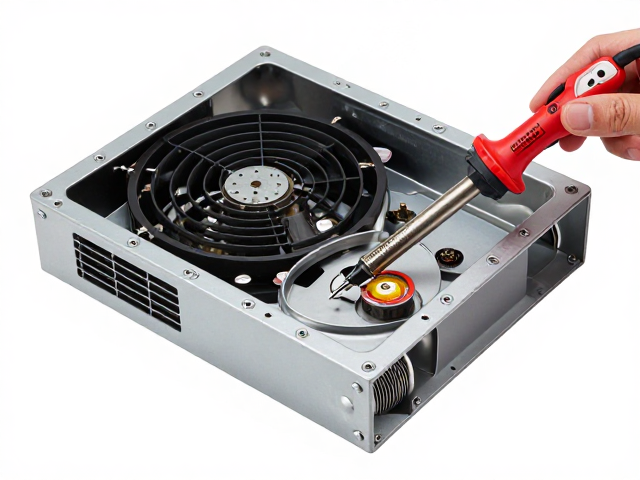
整机内部通常配备风扇、散热鳍片或导热管等主动或被动散热结构,这些部件在待机或负载状态下会形成局部气流场。在进行拆解或焊接作业时,若工具、线缆或手部动作遮挡了出风口或进风口,会瞬间破坏内部空气对流,导致热量无法及时排出。对于正在通电测试或刚完成高负荷工作的主板,局部积热可能使环境温度在短时间内急剧上升,这种非正常的热积聚极易导致热敏电阻误判、电容电解液膨胀甚至击穿,严重影响故障排查的准确性。
此外,维修过程中完全断电是基础安全规范,但在某些动态信号调试场景中,设备可能处于低压通电状态。此时若遮挡出风口造成局部过热,可能引发不可逆的热失控。维修人员需保持工作区域整洁,确保散热模组周围留有至少5厘米的安全空间,避免使用宽扁的镊子或支架直接覆盖在风扇叶片或散热片上方。在拆卸散热模组前,务必先清理灰尘堆积,防止堵塞风道,确保整机在后续复装测试阶段能维持正常的热设计功耗(TDP)范围内的散热效率。
标准化操作流程与热管理执行
建立严格的整机拆解维修规范,需要将温度监控与气流管理纳入标准作业程序(SOP)。在接入恒温烙铁前,操作人员需使用专业测温仪校准烙铁头实际温度,而非仅依赖设备显示屏读数,因为长期高温工作会导致温控传感器漂移。同时,工作台面应配备风速计或简易烟雾测试法,验证设备在静态下的自然对流情况,确保无隐蔽的热堆积死角。对于高集成度的主板,建议采用分段焊接策略,优先处理对温度敏感的模拟信号区域,降低整体热应力累积。
在执行复杂拆解任务时,应遵循“先观察、后动手、勤散热”的原则。在移除关键元器件前,评估其热敏等级,对于塑料封装或薄壁外壳的芯片,需使用热风枪配合低温设定进行辅助脱焊,而非单一依赖烙铁拖焊。维修结束后,在重新组装前,需检查导热硅脂涂抹是否均匀,确保无气泡阻碍热传导,并确认风扇叶片转动无异物干涉。通过精细的热管理与气流控制,可有效提升整机维修的一次修复成功率,延长设备核心组件的使用寿命。