助焊剂的化学特性与活性分类 助焊剂的核心功能在于降低焊料表面张力并清除金属表面的氧化层,其化学成分直接决定了焊接质量与长期稳定性。常见的助焊剂主要分为松香基(R型)、免洗型(无溶剂)和水溶性(WA型)三大类。松香基助焊剂活性适中,残留物绝缘且耐腐蚀,是传统手工焊接的首选;免洗型助焊剂通常含有有机酸或胺类化合物,活性较强,能处理更难焊接的金属表面,且无需后续清洗;水溶性助焊剂则具有极高的活性,必须
助焊剂的化学特性与活性分类
助焊剂的核心功能在于降低焊料表面张力并清除金属表面的氧化层,其化学成分直接决定了焊接质量与长期稳定性。常见的助焊剂主要分为松香基(R型)、免洗型(无溶剂)和水溶性(WA型)三大类。松香基助焊剂活性适中,残留物绝缘且耐腐蚀,是传统手工焊接的首选;免洗型助焊剂通常含有有机酸或胺类化合物,活性较强,能处理更难焊接的金属表面,且无需后续清洗;水溶性助焊剂则具有极高的活性,必须配合严密的清洗工艺以防止电化学迁移导致的短路。
选择助焊剂时需严格匹配焊接场景。对于高可靠性要求的工业主板或嵌入式设备,通常推荐使用低残留、高绝缘电阻的免洗助焊剂,以规避长期运行中的漏电风险。而在快速维修或DIY场景中,传统松香芯焊锡丝因其良好的润湿性和易于观察焊点的特性,仍被广泛使用。值得注意的是,活性过强的助焊剂若残留于PCB表面,在潮湿环境下可能引发腐蚀或枝晶生长,因此必须根据主板的使用环境(如高温、高湿或户外)来权衡助焊剂的活性等级与残留特性。
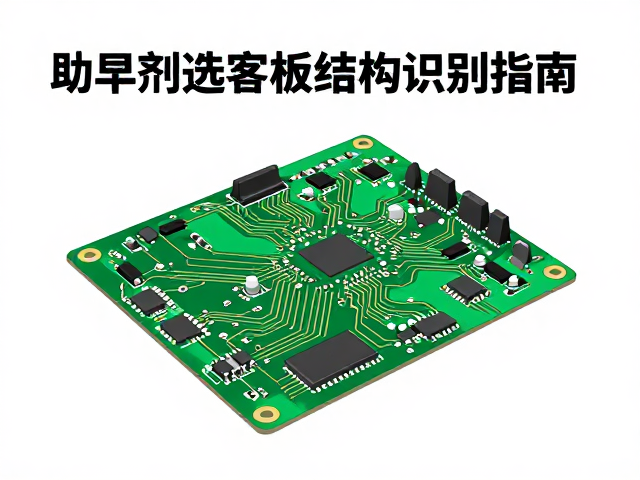
主板电路结构与元件识别逻辑
主板结构识别是焊接前的必要步骤,不同层级的电路板在走线密度、元件封装及电源管理设计上存在显著差异。多层板(如4层以上)通常采用内层电源平面和接地平面,这要求焊接时具备良好的散热控制,避免因局部过热导致内层铜箔剥离或焊盘脱落。识别主板结构需关注BGA(球栅阵列)芯片、FPC(柔性电路板)接口以及高密度贴片元件(如0201或01005封装)的布局。这些区域对焊接温度曲线和热风枪均匀度要求极高,稍有不慎极易造成虚焊或连锡。
在实际操作中,通过目视检查主板丝印层和测试点是判断电路结构的关键。测试点通常标注有电压值(如VCC、GND、3.3V)或信号名称(如SCL、SDA),这些标记能帮助维修人员定位关键网络,验证供电是否正常。对于集成度较高的主板,电源管理IC(PMIC)周围通常分布着大量去耦电容,这些微小元件的焊接需要精准的温度控制。此外,识别主板上的晶振、滤波电感等无源元件,有助于判断信号传输路径,从而在焊接过程中避开高敏感区域,减少静电放电(ESD)对芯片造成不可逆损伤的风险。
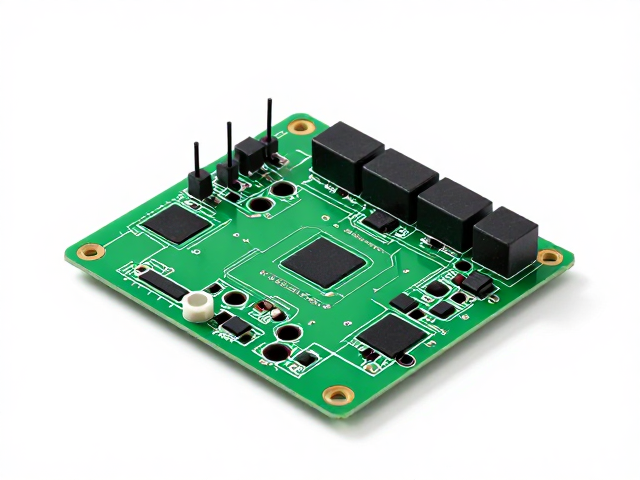
焊接工艺规范与热管理控制
焊接过程中的热管理是决定主板存活率的核心因素,过高的温度或过长的加热时间会导致焊盘脱落、元件内部损伤或PCB基材分层。对于手工焊接,建议使用恒温烙铁,温度设定通常在320°C至360°C之间,具体数值需根据焊锡丝直径和元件材质微调。加热时应同时接触焊点和焊盘,确保热量均匀传递,避免单点长时间加热。对于BGA或QFN等封装元件,建议使用热风枪配合预热台,使主板整体升温至80-100°C,以减小热应力,随后使用热风枪均匀加热元件表面,观察焊锡熔化状态后迅速移开热源。
焊接完成后,必须进行彻底的清洁与质量检查。使用高纯度异丙醇(IPA)和无绒布清除残留助焊剂,特别是对于水溶性或高活性助焊剂,残留物可能在后续使用中引起短路或腐蚀。目视检查应包括焊点光泽度、润湿角度及是否存在虚焊、连锡或拉尖现象。对于精密主板,可使用放大镜或显微镜观察焊点细节,确认焊料是否完全包裹焊盘并形成标准的圆锥状。若发现焊盘翘起,应立即停止焊接,评估是否需通过飞线或更换元件修复,避免因强行焊接导致主板彻底报废。