前期准备与3D模型获取 在着手制作Anbernic RG系列掌机的定制外壳前,核心环节在于获取高质量的3D打印源文件。目前开源社区如Thingiverse、Printables以及GitHub等平台拥有大量由爱好者分享的STL格式模型文件,这些文件通常经过严密的网格修复,能够直接用于切片软件。用户可根据自身需求选择极简风、复古机械风或电竞风格的设计模板。若社区中无完全契合的现成模型,也可利用Ti
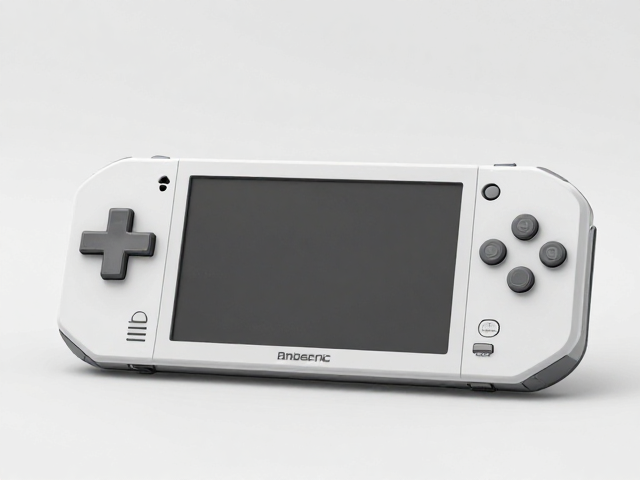
前期准备与3D模型获取
在着手制作Anbernic RG系列掌机的定制外壳前,核心环节在于获取高质量的3D打印源文件。目前开源社区如Thingiverse、Printables以及GitHub等平台拥有大量由爱好者分享的STL格式模型文件,这些文件通常经过严密的网格修复,能够直接用于切片软件。用户可根据自身需求选择极简风、复古机械风或电竞风格的设计模板。若社区中无完全契合的现成模型,也可利用Tinkercad、Fusion 360或Blender等建模软件,基于官方提供的RG系列内部结构尺寸图进行参数化修改,确保外壳与主板、屏幕排线及按键结构完美契合。
打印材料的选择直接影响成品的手感与耐用度。对于RG系列掌机这类需要频繁握持的设备,推荐优先使用PLA+(增强聚乳酸)或PETG材料。PLA+相比普通PLA具有更高的韧性和耐热性,不易在夏季高温环境下发生形变,且表面哑光质感能有效减少指纹残留;而PETG则具备更优的耐候性和抗冲击能力,适合追求极致耐用性的用户。若追求金属质感,可选用镀银PLA或金属填充PLA,但需注意此类材料打印时喷头磨损较快,建议使用硬化钢喷头进行打印。
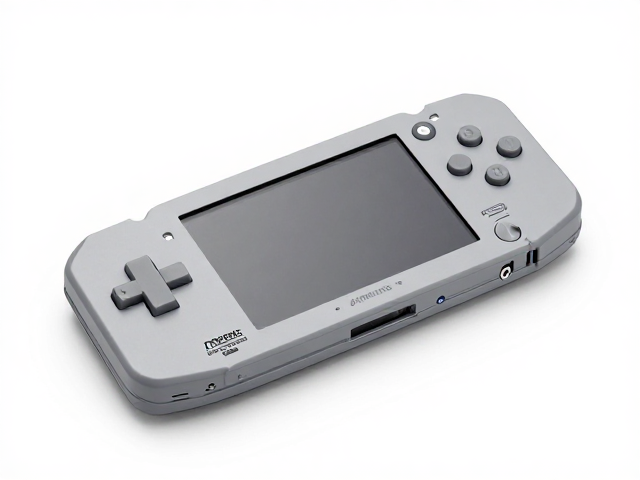
打印参数设置与支撑处理
正确的切片参数是保证外壳尺寸精度和结构强度的关键。在设置打印参数时,建议填充密度保持在20%-30%之间,采用网格填充或 gyroid(螺旋)填充方式,以平衡重量与抗摔性能。层厚通常设置为0.2mm,既能保证表面光洁度,又能缩短打印时间。对于Anbernic RG系列掌机外壳这类具有复杂卡扣和螺丝柱的结构,必须开启“生成支撑”功能,特别是对于悬空角度超过45度的部位,使用树状支撑(Tree Support)能有效减少打印耗材并降低后期打磨的工作量。
打印过程中的温度控制需严格遵循所选材料的推荐范围。以PLA+为例,喷嘴温度通常设定在200-210°C,热床温度设定为50-60°C。打印第一层时,可适当降低打印速度至20mm/s,以增强外壳底部与热床的附着力,防止翘边。此外,由于掌机外壳内部空间有限,打印时需预留足够的公差,通常在3D建模阶段设置0.2-0.3mm的间隙,以容纳散热产生的微小形变以及内部元件的安装空间,避免因公差不足导致外壳卡死或内部元件受损。
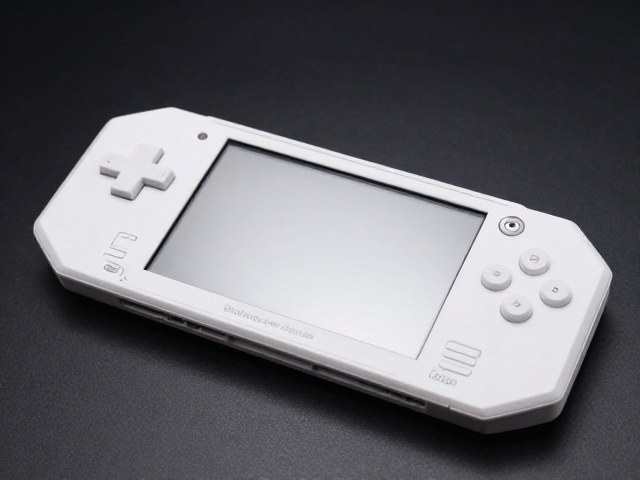
后期打磨与组装细节
打印完成后的外壳表面往往存在支撑点痕迹和层纹,精细的后期处理能显著提升质感。使用细目砂纸(从400目逐步过渡到1000目)对外壳表面进行湿磨,重点打磨支撑接触点和边缘接缝处。对于使用PLA+材料,可尝试使用丙酮蒸汽抛光法,但需谨慎操作,因RG系列外壳包含内部加强筋,蒸汽抛光可能使细小结构变脆或粘连,建议仅对大面积平面进行局部处理。打磨后,可使用填充腻子填补微小气孔,再经再次打磨至光滑。
组装环节需特别注意螺丝孔位与按键结构的对齐。Anbernic RG系列掌机内部集成有震动马达、电池及复杂排线,外壳内部通常设计有特定的限位柱和走线槽。在拧入螺丝时,建议使用尼龙防松螺丝或加装硅胶垫圈,以防止长期震动导致螺丝松动。安装屏幕排线时,需确认外壳开孔位置与屏幕玻璃边缘无干涉,必要时可使用软性胶带包裹屏幕边缘以防磨损。完成组装后,可进行功能测试,确保所有按键回弹正常、屏幕显示无异常,且外壳接缝处无明显透光或松动现象。