拆机撬棒的材质与力学特性分析 精密电子设备拆解过程中,工具的选择直接决定了主板元件的完好率。传统的钢制撬棒虽然硬度高,但极易划伤PCB基板或导致焊盘脱落,尤其在处理多层高密度互连板时,边缘应力集中容易造成隐性损伤。目前行业内更倾向于使用聚醚醚酮(PEEK)或高强度工程塑料材质的撬棒,这类材料具备优异的耐磨性和适当的弹性模量,能够在施加合理外力时提供足够的杠杆力,同时通过形变缓冲减少对脆弱焊点的剪
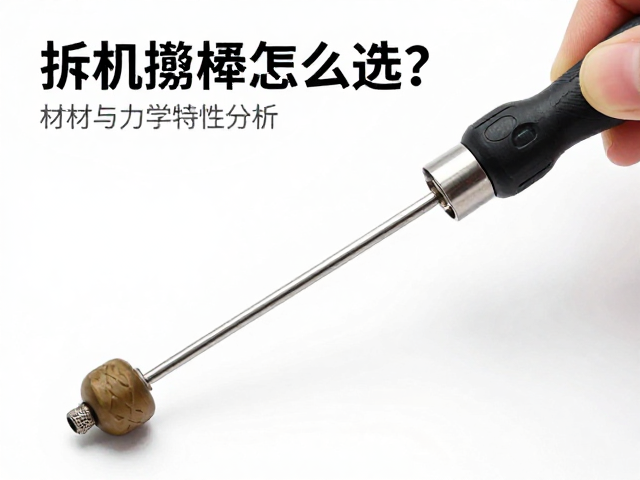
拆机撬棒的材质与力学特性分析
精密电子设备拆解过程中,工具的选择直接决定了主板元件的完好率。传统的钢制撬棒虽然硬度高,但极易划伤PCB基板或导致焊盘脱落,尤其在处理多层高密度互连板时,边缘应力集中容易造成隐性损伤。目前行业内更倾向于使用聚醚醚酮(PEEK)或高强度工程塑料材质的撬棒,这类材料具备优异的耐磨性和适当的弹性模量,能够在施加合理外力时提供足够的杠杆力,同时通过形变缓冲减少对脆弱焊点的剪切力。
撬棒的头部几何形状是另一关键考量因素。尖头设计适用于狭窄空间内的精细挑拨,如BGA芯片底部的定位,但操作难度较大;扁平楔形头部则更适合分离排线接口或拆卸电池固定胶。在实际维修场景中,建议准备0.3mm至0.8mm不同厚度的扁平撬片,以应对从手机主板到工控板卡的不同厚度需求。工具表面的磨砂处理有助于增加摩擦力,防止打滑,而抛光表面则便于清洁残留助焊剂,避免污染工作环境。
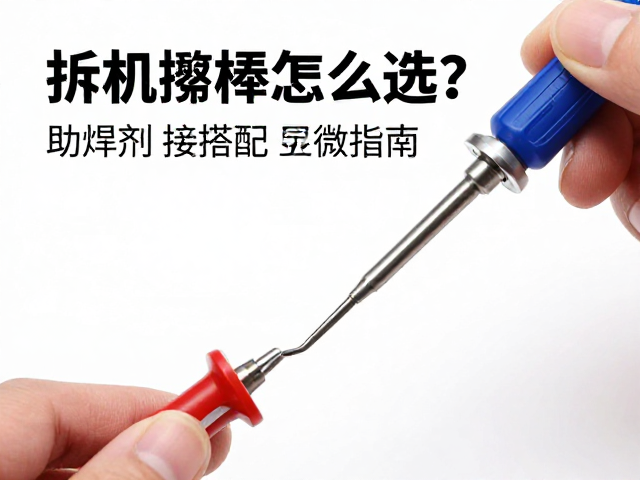
助焊剂与焊锡的化学匹配逻辑
助焊剂的核心功能是去除金属表面的氧化层并降低焊料熔点,其活性剂的选择至关重要。对于无铅焊料(如SAC305),由于熔点较高(约217°C)且润湿性较差,必须搭配高活性、无腐蚀性的免清洗助焊剂。传统松香基助焊剂在低温下活性不足,可能导致虚焊,而水性助焊剂虽然清洗方便,但在高温焊接过程中挥发过快,可能影响焊点成型。实际操作中,膏状助焊剂因其易于控制用量和持久活性,成为显微焊接的主流选择。
焊锡丝的成分与直径需与焊接对象严格对应。针对0402或0201等微小元件,推荐使用直径0.3mm-0.5mm的含银无铅焊锡丝,银元素能显著提升焊点的机械强度和导电性。焊接过程中,助焊剂的用量应遵循“少量多次”原则,过量会导致残留物堆积,影响后续检测或导致短路。对于高可靠性要求的工控设备,还需关注助焊剂的离子迁移率,确保长期使用的稳定性,避免因电化学迁移引发的早期失效。
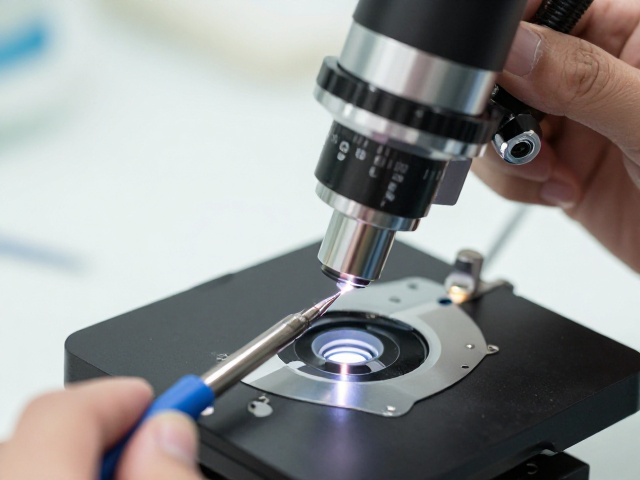
显微镜头的光学参数与视野平衡
显微焊接对光学系统的分辨率和景深提出了极高要求。物镜的数值孔径(NA)直接决定了分辨率,NA值越高,分辨微小焊点缺陷的能力越强,但景深会随之变浅。对于常规手机主板焊接,100mm-200mm焦距的无限远校正物镜配合1倍或2倍放大倍率,能在清晰度与视野范围之间取得良好平衡。过高的放大倍率(如5倍以上)虽然能看清焊锡颗粒,但视野极窄,难以观察整体焊接形态,且对环境震动极为敏感,不适合快速作业。
光源系统的配置直接影响成像质量。同轴光能消除焊点表面的阴影,清晰展示焊料铺展情况,适合检查虚焊和连锡;侧向光则能通过明暗对比突出元件边缘和焊点轮廓,有助于判断焊料填充度。在实际操作中,建议采用LED环形光源配合可调色温,冷白光有助于识别细微裂纹,暖白光则能减少视觉疲劳。镜头保护罩需定期清洁,指纹或灰尘在放大后会形成巨大光斑,严重干扰判断,建议使用无水乙醇和无尘布进行维护。
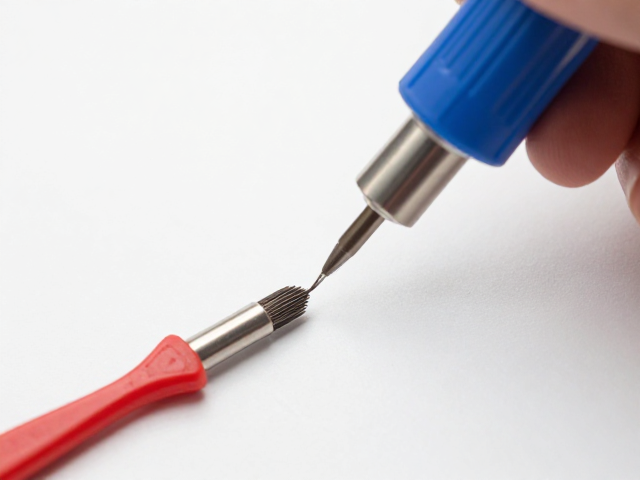
显微焊接实操中的热力学控制
焊接过程中的温度曲线管理是决定焊点质量的核心。烙铁头温度通常设定在320°C-360°C之间,具体数值需根据焊锡丝直径和环境温度微调。对于大面积接地焊盘,需使用高功率烙铁(60W以上)并配合大面积接触,以快速传导热量,防止因热容量过大导致焊料无法熔化或元件受热损坏。操作时,烙铁头应先接触焊盘和元件引脚,待热量传导后再送锡,避免直接加热焊锡丝导致助焊剂过早挥发。
焊接时间需控制在2-3秒以内,过长的加热时间会导致焊盘铜箔剥离或元件内部封装受损。在移除元件时,应先使用吸锡线清除焊盘上的多余焊料,再使用热风枪或烙铁加热移除。对于BGA芯片,需确保热风枪风速和温度均匀,避免局部过热导致芯片基板变形。焊接完成后,需立即使用无水乙醇清洗焊点,去除残留助焊剂,并用放大镜检查焊点光泽度、润湿角及是否存在桥接或拉尖现象,确保焊接质量符合行业标准。