热敏元件保护与预热策略 PS2与PS3主板上的关键IC,特别是电源管理芯片和主CPU,对热应力极为敏感。直接使用大功率烙铁接触引脚极易造成内部晶圆破裂或焊盘脱落。操作前必须使用热风枪对主板整体进行均匀预热,温度控制在80-100摄氏度左右,持续约1-2分钟。这一步骤能显著降低焊锡熔点所需的温差,减少因局部过热导致的PCB分层或元件损坏风险。预热并非加热至红热,而是消除板载温差,使热量分布更均匀。
热敏元件保护与预热策略
PS2与PS3主板上的关键IC,特别是电源管理芯片和主CPU,对热应力极为敏感。直接使用大功率烙铁接触引脚极易造成内部晶圆破裂或焊盘脱落。操作前必须使用热风枪对主板整体进行均匀预热,温度控制在80-100摄氏度左右,持续约1-2分钟。这一步骤能显著降低焊锡熔点所需的温差,减少因局部过热导致的PCB分层或元件损坏风险。预热并非加热至红热,而是消除板载温差,使热量分布更均匀。
在拆解或更换元件时,建议使用恒温焊台,温度设定在350-380摄氏度之间。对于PS3的Cell处理器或RSX图形处理器,其封装较大,散热快,需配合高质量的热风枪喷嘴,风嘴直径建议不小于3mm,以确保热风覆盖面积。同时,务必使用耐高温胶带或 Kapton 胶带覆盖周围易损元件,如电容、晶振和小型逻辑芯片,防止意外熔毁。
低温焊锡材料的选择与特性
传统含铅焊锡熔点约为183摄氏度,而现代无铅焊锡(如SAC305)熔点高达217-220摄氏度。在PS2/PS3这类老旧且元件密集的设备上,过高的焊接温度会加速焊盘氧化和铜箔剥离。推荐使用含铋(Bi)的低温无铅焊锡,其熔点可降至138-150摄氏度区间。这类焊锡流动性适中,润湿性良好,能在较低温度下形成可靠的金属间化合物,从而降低热损伤概率。
购买焊锡丝时,需关注其助焊剂含量和直径。直径0.6mm-0.8mm的焊锡丝适合大多数BGA和细引脚元件,助焊剂含量适中可防止虚焊和连锡。避免使用含有强酸性助焊剂的焊锡,残留物可能腐蚀主板走线。此外,焊锡表面应光亮,无氧化斑点,若发现焊锡发黑或结块,应立即更换,因为氧化层会严重影响导热性和导电性,导致焊接失败或长期稳定性差。
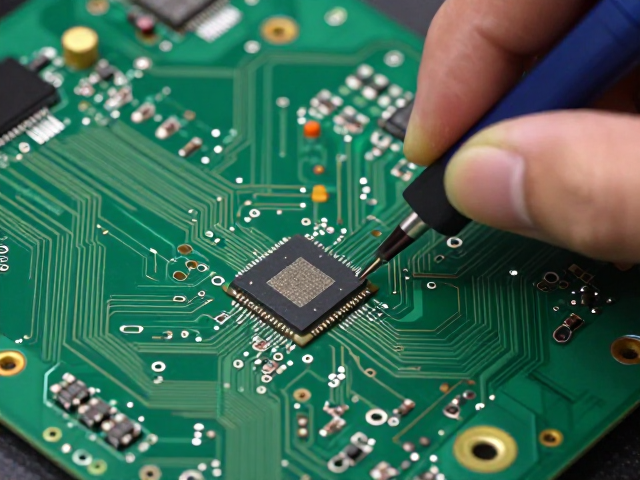
BGA芯片脱焊与重植技巧
PS3早期版本(如CESA-7000系列)的RSX或Cell芯片容易出现虚焊或脱焊,表现为花屏、死机或无法开机。脱焊时需使用热风枪均匀加热芯片表面,温度控制在350-380摄氏度,风速中等,同时用镊子轻轻试探芯片是否松动。切勿强行撬动,以免损坏焊盘。加热时间通常不超过30-40秒,一旦芯片可轻微移动即可移开热源,利用余热让焊锡完全熔化后取下。
重植BGA芯片是技术难点,核心在于锡膏的均匀涂抹和焊球的对齐。建议使用丝网印刷法,将低温锡膏均匀涂抹在芯片焊盘上,厚度控制在0.1-0.15mm。随后使用专用植锡架和焊球,确保每个焊球位置准确无误,无粘连或缺失。若使用手工植锡,需借助放大镜和细尖镊子,操作环境需无尘。重焊时,再次预热主板,使用热风枪从芯片四周向中心缓慢加热,观察锡膏熔化成光亮圆球状后,自然冷却固化。
静电防护与清洁维护
PS2/PS3主板包含大量CMOS逻辑元件,对静电放电(ESD)极为敏感。操作前必须佩戴防静电手环,并将其可靠接地。工作台应铺设防静电垫,所有工具如镊子、烙铁头均需接地处理。人体静电可达数千伏,瞬间放电足以击穿微处理器内核。在干燥季节,室内湿度应保持在40%-60%,以减少静电积聚。
焊接完成后,需使用高纯度异丙醇(IPA)清洗主板,去除残留助焊剂和 flux 残留物。这些残留物在潮湿环境下可能形成导电通路,导致短路或漏电。清洗时使用软毛刷轻轻刷洗焊点区域,再用无水酒精冲洗干净,用压缩空气吹干或自然风干。确保主板完全干燥后再通电测试,避免液体残留引发二次故障。定期检查主板电容是否有鼓包、漏液现象,及时更换老化元件,维持系统长期稳定运行。