显微镜光学组件修复中的焊锡丝基础应用 在精密光学仪器的维护体系中,焊锡丝并非传统认知里的连接材料,而是处理电路板微损、传感器接触不良以及内部线路断点的关键介质。显微镜的光源系统、摄像头接口以及控制主板常因长期通电发热或机械震动导致焊点氧化或虚接,此时选用高纯度、低残留的焊锡丝能有效恢复电气连接的稳定性。维修人员通常会根据主板元件的规格,选择直径在0.3mm至0.6mm之间的无铅或含铅焊锡丝,前者
显微镜光学组件修复中的焊锡丝基础应用
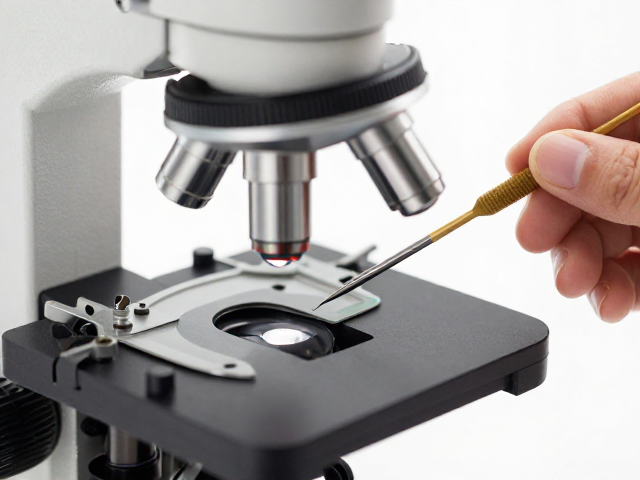
在精密光学仪器的维护体系中,焊锡丝并非传统认知里的连接材料,而是处理电路板微损、传感器接触不良以及内部线路断点的关键介质。显微镜的光源系统、摄像头接口以及控制主板常因长期通电发热或机械震动导致焊点氧化或虚接,此时选用高纯度、低残留的焊锡丝能有效恢复电气连接的稳定性。维修人员通常会根据主板元件的规格,选择直径在0.3mm至0.6mm之间的无铅或含铅焊锡丝,前者符合环保要求且熔点较高,适合对热敏感的光学传感器周边操作,后者流动性更好,便于快速填充细小焊盘。
实际操作中,焊锡丝的形态直接影响着热传导效率与连接质量。圆柱形焊锡丝表面均匀,送丝稳定,能保持焊点圆润饱满,避免焊锡堆积造成相邻线路短路;而管状焊锡丝内部包裹助焊剂,在熔化瞬间释放活性物质,清除氧化层,特别适用于显微镜内部那些经过多年使用、表面氧化严重的老旧焊点。维修过程中需严格控制焊锡丝的用量,过量的焊锡会增加热容量,延长加热时间,可能导致显微镜内部的精密透镜或CCD传感器因受热不均而产生应力损伤,因此“少量多次”是核心原则。
针对光源与传感器模块的精密焊接技巧
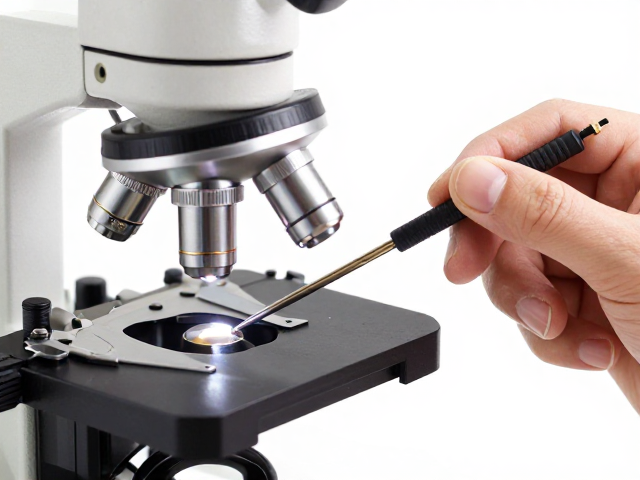
显微镜的LED光源模组或CMOS传感器接口是故障高发区,这些部位通常采用贴片元件,焊盘极小,对焊接温度和时间控制要求极高。使用细径焊锡丝时,需配合恒温烙铁,温度设定在300°C至350°C之间,避免局部过热导致焊盘脱落。操作时,左手拇指与食指捏住焊锡丝,像笔一样轻触烙铁头与焊点,让焊锡丝在接触点瞬间熔化并自然包裹焊盘,这一过程需控制在2-3秒内完成,以确保焊点形成良好的金属间化合物,既保证导电性又具备足够的机械强度。
在处理显微镜摄像头排线或光纤耦合模块的焊接时,焊锡丝的助焊剂活性需与清洁度相匹配。若焊点周围存在油污或老化松香残留,需先使用高纯度无水乙醇配合防静电刷进行清洁,随后选用活性适中、易清洗的焊锡丝。对于多层电路板上的盲孔或内层连接点,焊锡丝的毛细作用至关重要,通过预热电路板整体温度至60°C左右,再施加焊锡丝,可利用热扩散原理使焊锡均匀填充焊孔,避免出现假焊或空洞,从而保障显微镜信号传输的纯净度与稳定性,减少图像噪点或黑斑的产生。
焊后处理与质量控制标准
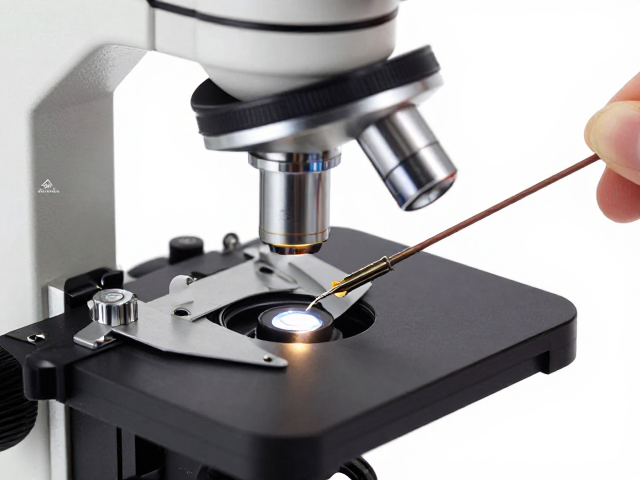
焊接完成后的焊点质量直接决定显微镜的使用寿命与成像效果,必须经过严密的目视检查与功能测试。合格的焊点应呈现光滑的圆锥状,表面有金属光泽,无针孔、裂纹或虚焊现象,焊锡与焊盘及引脚之间形成清晰的浸润角。若发现焊点发暗、粗糙或有拉尖现象,通常是因为焊接温度不足、焊锡丝移动过快或助焊剂活性不够,需重新加热并补充适量焊锡丝进行修正。对于显微镜内部密集的IC引脚,还需使用放大镜仔细排查是否有连锡,必要时使用吸锡带清理多余焊料,确保线路间的绝缘距离符合安全规范。
除了外观检查,电气性能的验证不可或缺。使用万用表测量关键节点的通断情况,确认无短路或开路,随后通电测试显微镜的光源亮度稳定性及图像采集功能。在长时间运行测试中,观察焊点是否因热胀冷缩出现松动或脱落,这能间接反映焊接质量。对于经过维修的显微镜,建议记录焊接位置及使用的焊锡丝类型,以便后续维护追踪。良好的焊后处理不仅提升了仪器的可靠性,也为后续可能的二次维修提供了清晰的数据支持,确保光学设备的精密性能得以长期保持。