前期准备与材料清单 ABS材质具有良好的化学兼容性,是进行水转印(Hydro Printing)处理的理想基材。在开始操作前,需准备ABS主机外壳、专用ABS底漆、水转印花纸、活化剂、清水、透明保护漆以及若干无绒布和手套。底漆的作用是增加涂层附着力,防止花纸图案在后续步骤中脱落,这一步骤对于ABS塑料表面至关重要。花纸的选择应依据个人喜好,常见的有碳纤维纹理、迷彩图案或纯色金属拉丝效果,需确保花
前期准备与材料清单
ABS材质具有良好的化学兼容性,是进行水转印(Hydro Printing)处理的理想基材。在开始操作前,需准备ABS主机外壳、专用ABS底漆、水转印花纸、活化剂、清水、透明保护漆以及若干无绒布和手套。底漆的作用是增加涂层附着力,防止花纸图案在后续步骤中脱落,这一步骤对于ABS塑料表面至关重要。花纸的选择应依据个人喜好,常见的有碳纤维纹理、迷彩图案或纯色金属拉丝效果,需确保花纸尺寸大于或等于待处理的外壳表面积。
活化剂是水转印过程中的关键化学试剂,它能溶解花纸表面的离型膜,使图案能够附着在水面上。操作环境需保持通风良好,避免吸入活化剂挥发的气体。此外,准备一些细砂纸(建议400-800目)用于外壳预处理,以及镊子用于调整花纸在水中的位置。所有工具应清洁干燥,避免油污或水分干扰转印效果,确保后续图案转移的平整度。
表面预处理与底漆喷涂
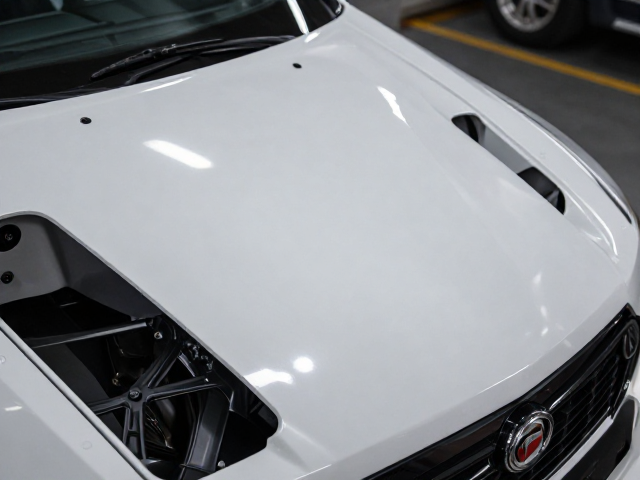
ABS外壳在出厂时通常带有脱模剂或原有涂层,这会影响新图案的附着力。使用细砂纸轻轻打磨外壳表面,去除光泽和杂质,打磨后需用清水冲洗并彻底晾干。若外壳有油污,可使用异丙醇进行清洁。干燥后,均匀喷涂ABS专用底漆,建议分2-3次薄喷,每次间隔10-15分钟,确保涂层均匀且无流挂。底漆完全干燥后,表面应呈现均匀的哑光质感,这为水转印提供了最佳的附着基础。
在喷涂底漆过程中,需控制喷枪距离,通常保持在15-20厘米,移动速度要均匀,避免局部过厚导致图案转移后出现颗粒感。底漆干燥时间受环境温度影响较大,一般建议在20-25摄氏度环境下静置30-60分钟,直至完全固化。若环境湿度较高,可适当延长干燥时间或使用吹风机低温辅助干燥,但需避免高温导致ABS基材变形。
水转印花纸处理与转印
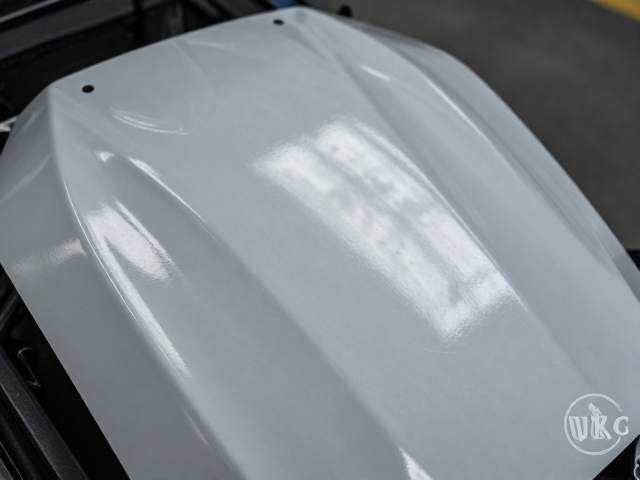
将清水注入转印槽或大型容器中,水深需完全淹没外壳。将选定的花纸平铺在水面上,静置3-5分钟,让纸张充分吸水软化。随后,均匀喷洒活化剂,此时花纸表面的离型膜开始溶解,图案逐渐浮于水面。观察图案状态,当表面出现细微的流动感且无明显水膜反光时,即可进行转印。此过程需动作轻柔,避免触碰水面导致图案移位或起皱。
转印时,手持ABS外壳,以45度角缓慢浸入水中,保持匀速,使图案均匀覆盖在外壳表面。浸入后轻轻晃动外壳,排出气泡,确保图案与底漆表面紧密贴合。取出外壳后,用大量清水冲洗,去除残留的活化剂和离型膜。若发现图案边缘有翘起,可用细棉签蘸取少量清水轻轻按压修复。整个转印过程需一气呵成,避免中途停顿导致图案干燥或移位。
后处理与保护涂层
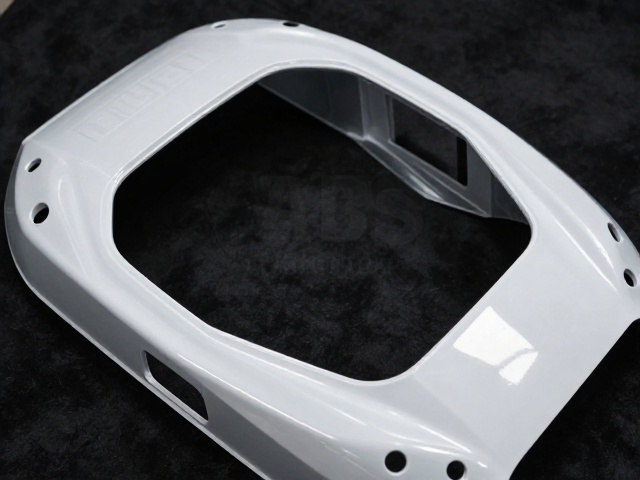
转印完成后,外壳表面需进行彻底干燥,自然风干或使用低温吹风机加速水分蒸发。干燥后,表面图案虽已固定,但缺乏耐磨性和光泽保护,因此需喷涂透明保护漆。保护漆应选择高透明度、耐黄变的型号,分2-3次薄喷,每次间隔15-20分钟。保护漆不仅能提升图案的清晰度和光泽度,还能增强表面硬度,防止日常使用中的刮擦损伤。
喷涂保护漆时,同样需保持喷枪距离和移动速度均匀,避免局部堆积。若追求镜面效果,可在保护漆完全干燥后,使用细砂纸(1000-2000目)蘸水轻轻打磨,再喷涂一层高光清漆。打磨时需力度轻柔,仅去除微小瑕疵,避免破坏图案。最终成品应表面光滑、图案清晰,且无气泡、流挂或橘皮现象。完成后的外壳可重新组装至主机,享受个性化外观。