热风枪外壳公差大的核心成因与测量标准 热风枪外壳出现明显公差或缝隙不均,通常源于注塑成型过程中的收缩率计算偏差或模具磨损。不同材质的塑料在冷却时体积变化率不同,例如ABS材料与PC材料的收缩特性差异较大,若模具设计未针对具体材料调整模腔尺寸,极易导致外壳闭合处出现间隙。此外,长期使用导致的螺丝孔位滑丝或卡扣疲劳断裂,也是造成外观配合不良的直接物理原因。 准确判断公差范围需依赖专业量具而非肉眼观察
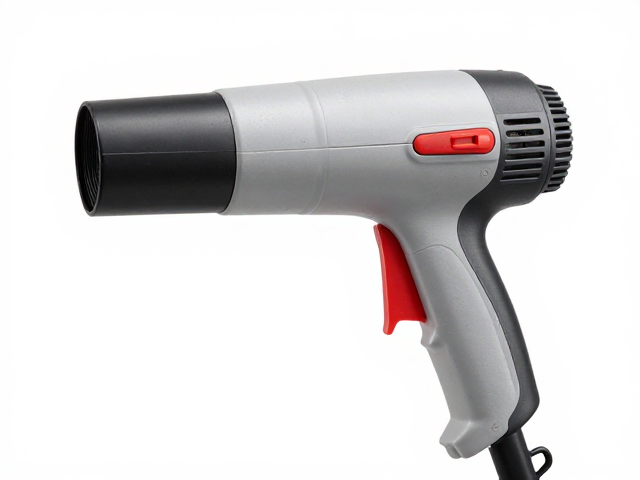
热风枪外壳公差大的核心成因与测量标准
热风枪外壳出现明显公差或缝隙不均,通常源于注塑成型过程中的收缩率计算偏差或模具磨损。不同材质的塑料在冷却时体积变化率不同,例如ABS材料与PC材料的收缩特性差异较大,若模具设计未针对具体材料调整模腔尺寸,极易导致外壳闭合处出现间隙。此外,长期使用导致的螺丝孔位滑丝或卡扣疲劳断裂,也是造成外观配合不良的直接物理原因。
准确判断公差范围需依赖专业量具而非肉眼观察。使用塞尺测量接缝处的间隙,一般工业级热风枪外壳接缝应控制在0.1mm至0.3mm之间,若超过0.5mm则属于明显装配缺陷。对于精密作业用的设备,建议定期校准外壳平整度,确保加热组件与散热风道之间的相对位置符合原始设计图纸,避免因结构变形导致热风流向偏移。
温度控制对外壳变形与元件保护的关键作用
温度失控是导致热风枪外壳加速老化甚至永久性变形的主要诱因。当加热元件功率密度过高且缺乏有效散热时,外壳局部温度可能迅速超过塑料材质的玻璃化转变温度,致使材料软化、翘曲。因此,精确的温度设定与稳定的输出是维持设备结构完整性的基础,过高的温度不仅破坏外观,更可能引发内部电路短路或绝缘层熔化。
实际操作中,应根据作业需求选择具备温控反馈机制的设备。通过观察焊锡丝熔化状态或贴纸变色过程来间接验证温度区间,避免盲目使用最高档位长时间空吹。对于需要精细操作的场景,建议将温度设定在200°C至350°C之间,此区间能平衡加热效率与材料安全性,有效减少因热应力集中导致的外壳微裂纹或变形现象。
装配调试与机械结构优化的实操步骤
处理外壳公差问题时,优先检查内部固定结构而非强行外部校正。拆卸外壳后,观察主板与支架的固定螺丝是否松动,重新紧固可解决因震动导致的错位。若发现卡扣断裂,可使用高强度环氧树脂进行粘接修复,或在断裂处增加金属垫片以增强连接强度,确保外壳在闭合状态下受力均匀。
对于因模具误差导致的持续性配合不良,可采用微调垫片进行补偿。在外壳接缝处加装规定厚度的绝缘垫片,既能填补空隙,又能防止热量直接传导至敏感区域。调试过程中需反复测试开合顺畅度,确保加装垫片后不影响散热孔的开合逻辑,同时验证热风出口方向是否因结构微调而发生不可控偏移。
日常维护与预防性保养策略
定期清理外壳内部积聚的灰尘与焊渣是防止公差扩大的有效手段。灰尘堆积会增加内部元件的热阻,导致局部过热,进而加速塑料件的老化与变形。使用压缩空气定期清理散热风扇叶片及风道内部,保持空气流通顺畅,有助于维持设备在额定温度范围内稳定运行,减少热冲击对外壳结构的损害。
建立设备使用日志,记录每次高负荷作业后的外壳状态变化。若发现接缝处出现细微裂纹或变色,应立即停止使用并检查内部温控元件是否失效。通过规范操作流程,避免跌落撞击或高温长时间空载,可显著延长外壳结构的使用寿命,确保设备在长期服役中保持稳定的物理性能与外观完整性。