保护壳后壳开孔公差标准的定义与核心逻辑 保护壳后壳的开孔公差是指外壳预留的摄像头、传感器、按键或接口等结构部位,其实际加工尺寸与设计图纸理论尺寸之间的允许偏差范围。这一参数直接决定了内部电子元件与外部保护结构之间的配合精度,是衡量精密注塑或CNC加工能力的关键指标。在消费电子领域,公差控制不仅关乎外观的整洁度,更影响着防尘、防水以及光学元件的保护效果。 公差标准的设定通常遵循几何尺寸与公差(GD
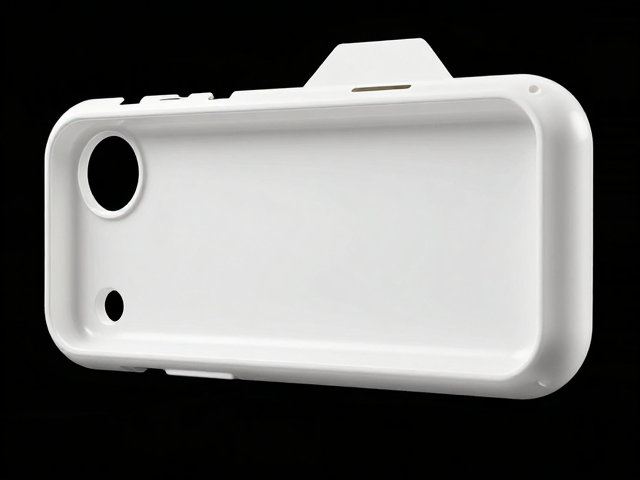
保护壳后壳开孔公差标准的定义与核心逻辑
保护壳后壳的开孔公差是指外壳预留的摄像头、传感器、按键或接口等结构部位,其实际加工尺寸与设计图纸理论尺寸之间的允许偏差范围。这一参数直接决定了内部电子元件与外部保护结构之间的配合精度,是衡量精密注塑或CNC加工能力的关键指标。在消费电子领域,公差控制不仅关乎外观的整洁度,更影响着防尘、防水以及光学元件的保护效果。
公差标准的设定通常遵循几何尺寸与公差(GD&T)规范,主要包含线性公差、位置度公差以及轮廓度公差三大类。线性公差用于控制开孔长度和宽度,位置度公差则确保开孔中心与设计基准的距离误差在允许范围内,而轮廓度公差则用于应对曲面壳体开孔时的三维空间偏差。合理的公差体系能够平衡制造成本与装配良率,避免因公差过严导致生产成本激增,或因公差过松引发装配干涉或异物侵入风险。
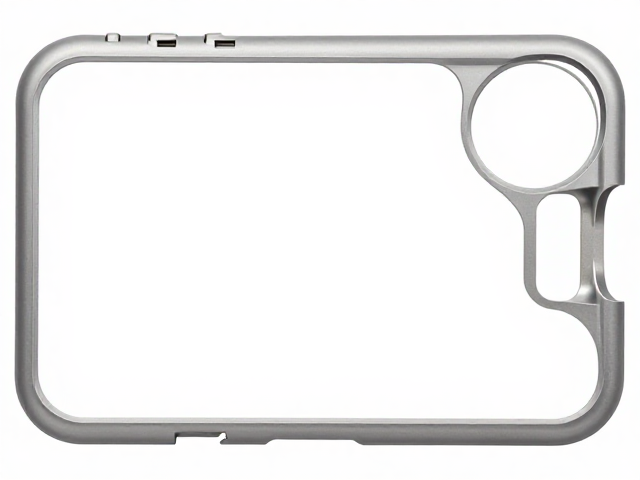
精密设计中的公差分配与配合关系
在设计阶段,公差分配需要综合考虑材料特性、成型工艺以及装配场景。对于常见的PC、ABS或TPU材质保护壳,注塑成型会产生收缩率差异,设计时需预留足够的工艺补偿空间。例如,对于高精度镜头孔,通常采用“单边间隙配合”原则,即在保证孔位位置度精准的前提下,适当放宽孔径本身的线性公差,以容纳组装过程中可能产生的微小位移,防止因应力集中导致壳体开裂或镜头压伤。
配合关系的设计还需考虑功能部件的运动需求。若开孔涉及物理按键或转轴结构,必须预留动态间隙,以应对长期使用中的磨损及形变。对于固定式开孔,如麦克风孔或充电口,则需侧重静态密封性,通过增加止口设计或微倒角来优化装配手感,同时利用公差链计算,确保所有相邻特征在累积误差下仍能保持预期的配合状态,避免出现“假位”或错位现象。
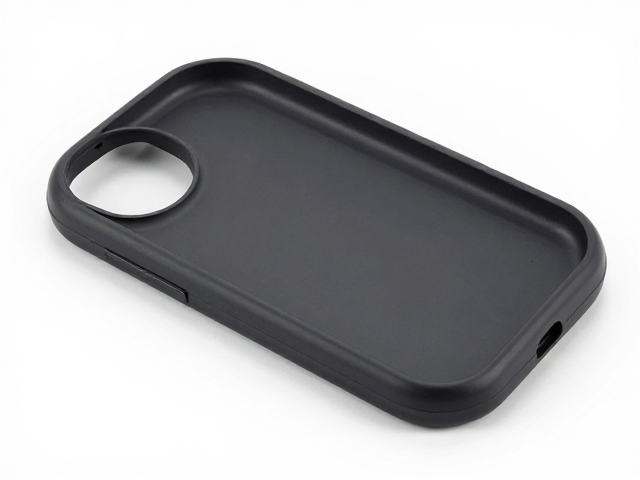
加工工艺对公差实现的影响与控制
注塑工艺是保护壳后壳开孔最常用的制造方式,其公差稳定性受模具精度、注射压力、保压时间及冷却效率等多重因素影响。高精度模具采用硬质合金镶件及精密定位销,可将常规线性公差控制在±0.05mm至±0.1mm之间。对于光学镜头孔,往往需要采用二次加工或高精度模内注塑,以确保孔壁的垂直度和光洁度,减少光线折射异常或灰尘附着。
CNC加工则适用于小批量或高精度要求的金属及硬质塑料壳体,其加工精度通常可达±0.02mm甚至更高。然而,CNC加工后的去毛刺处理至关重要,残留的微量毛刺会改变开孔实际尺寸,影响装配。此外,热处理或退火工序可消除材料内应力,防止后续使用中因应力释放导致的尺寸微变,确保长期使用的尺寸稳定性。
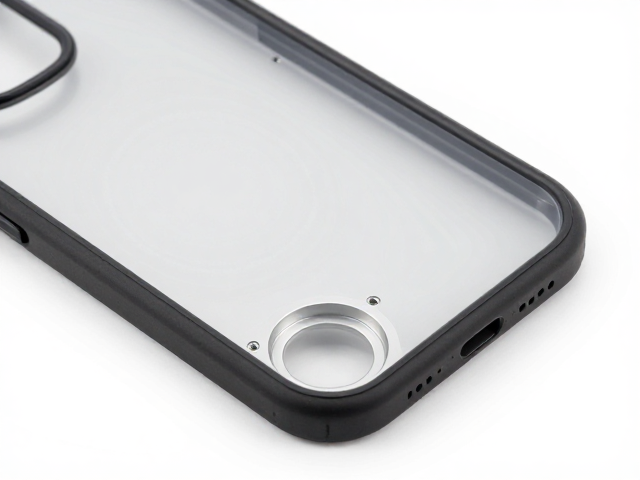
装配验证与检测标准执行
装配验证是检验开孔公差是否达标的核心环节,通常通过通止规检测、光学影像测量及实机装配测试来执行。通止规用于快速筛选孔径是否在允许范围内,而光学影像测量仪则能精确分析位置度和轮廓度,生成详细的偏差报告。实机装配测试则模拟真实使用场景,检查保护壳与主机之间的卡扣是否顺畅,开孔处是否存在漏光、按键手感异常或异物堆积等问题。
检测过程中,环境温湿度需保持恒定,以避免材料因环境变化产生尺寸漂移。对于高精度产品,还需进行批次间的一致性分析,统计过程能力指数(CPK),确保生产过程的稳定性。若发现某批次开孔尺寸偏差超出控制限,需立即追溯模具状态或工艺参数,及时调整,防止不良品流入装配线。通过严密的检测与反馈机制,确保护壳后壳开孔公差始终处于受控状态,保障最终产品的品质一致性。