精密连接的核心:显微焊接设备的选型逻辑 显微焊接并非简单的加热作业,其核心在于对微小热容量的精准控制与视觉反馈的稳定性。在电子制造、珠宝修复或精密仪器维修场景中,焊点通常小于0.5毫米,热影响区极易损伤周围元器件。因此,设备的热源类型直接决定了工艺的上限。目前主流的热源分为热风枪、烙铁头加热以及激光辅助加热。对于需要处理大面积接地焊盘或散热极快的BGA芯片,热风枪配合恒温控制模块能提供均匀的热场
精密连接的核心:显微焊接设备的选型逻辑
显微焊接并非简单的加热作业,其核心在于对微小热容量的精准控制与视觉反馈的稳定性。在电子制造、珠宝修复或精密仪器维修场景中,焊点通常小于0.5毫米,热影响区极易损伤周围元器件。因此,设备的热源类型直接决定了工艺的上限。目前主流的热源分为热风枪、烙铁头加热以及激光辅助加热。对于需要处理大面积接地焊盘或散热极快的BGA芯片,热风枪配合恒温控制模块能提供均匀的热场;而对于01005封装或密集排线的细间距器件,尖头烙铁或微型激光点焊则更具优势。选型时需明确主要处理的元器件尺寸范围,过大的功率密度会导致焊盘剥离,而过小的功率则无法形成有效的金属间化合物(IMC)层,造成虚焊。
视觉系统是显微焊接的另一项决定性指标。人眼在长时间注视高倍率镜头下极易疲劳,且难以精确判断焊锡熔化状态。高质量的显微焊接设备通常配备双目显微镜或单目高倍率镜头,放大倍数需覆盖5X至40X,以应对不同规模的焊点观察。此外,光源的色温与显色指数(CRI)会影响焊锡表面光泽度的判断,白光LED光源因其显色自然、无频闪,能更清晰地呈现焊瘤、连锡或冷焊等缺陷。若设备支持电动载物台与Z轴微调,可显著提升长时间作业的稳定性,减少因手部抖动导致的焊接偏移,这对于微米级引脚的对位至关重要。
辅助工具的科学搭配:螺丝刀套装的精度管理
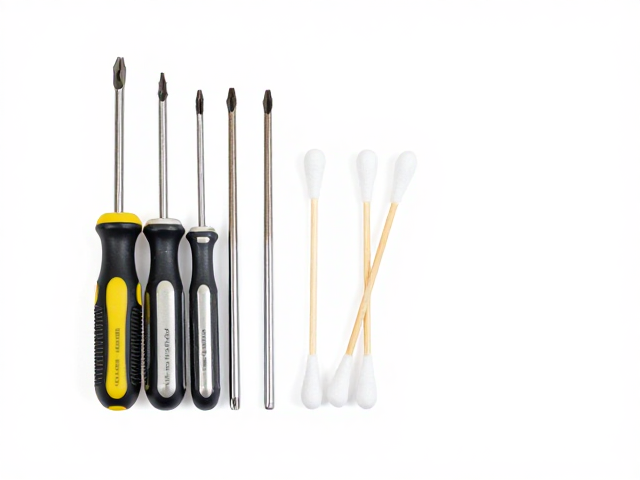
显微焊接过程中,拆解与固定往往比焊接本身更考验工具的精度。标准的螺丝刀套装难以应对精密设备中常见的微型螺丝,尤其是那些带有防拆设计或材质较软的精密螺丝。因此,专用精密螺丝刀套装通常采用S2钢或更高级别的合金钢制成,刀头硬度需达到规定标准以防止拧滑。刀头尺寸需覆盖PH000至PH002等微型规格,且刀头尖端必须经过精密研磨,确保与螺丝槽口完全贴合,避免受力不均导致螺丝头部损坏。在实际操作中,磁力批头或带有磁吸功能的螺丝刀能有效防止微小螺丝掉落至电路深处,减少因异物短路引发的次生故障。
除了尺寸匹配,螺丝刀套装的手柄设计直接影响施力的均匀性。长柄设计能提供更大的力臂,适合需要较大扭矩的固定螺丝;而短柄或棘轮式设计则适合空间受限区域的精细操作。部分高端套装配备数显扭力螺丝刀,可设定精确到0.01 N·m的扭矩值,这对于处理带有螺纹孔的精密模块或易碎外壳具有奇效,能有效避免因过度旋紧导致塑料螺纹滑丝或电路板变形。在使用时,应遵循先松后紧、对角线均匀施力的原则,确保元器件或模块受力均匀,防止因局部应力集中造成内部晶圆或薄膜元件破裂。
洁净度控制:清洁棉签与表面处理工艺
焊接前的表面处理与焊后清理是决定连接可靠性的隐性关键。焊盘表面的氧化层、助焊剂残留或手指接触留下的油脂,均会增加接触电阻,影响焊锡润湿性。专用清洁棉签通常由无绒聚酯纤维或低脱落纸棒制成,配合高纯度异丙醇(IPA)使用,能有效去除焊盘表面的有机污染物。棉签的棒头直径需小于0.5毫米,以深入狭窄的元件间隙进行清洁。对于高可靠性要求的应用,建议使用无尘级清洁棉签,以避免纤维残留形成绝缘层,导致后续测试或封装失败。
清洁过程中的手法与溶剂选择同样重要。异丙醇具有挥发快、溶解油脂能力强的特点,是实验室与生产线的主流选择。操作时,应先用棉签蘸取适量溶剂,轻轻擦拭焊盘表面,待溶剂挥发后再进行焊接,避免残留液体在高温下沸腾导致焊点气泡。对于顽固污渍,可配合超声波清洗设备处理,但需确保元件封装能承受超声频率与功率。焊后清理则需去除残留助焊剂,防止其长期吸湿后引起电化学迁移(EWI),导致电路短路。选用低固含量、无腐蚀性的免洗助焊剂,并配合专用清洗刷或无尘布进行局部清理,能显著提升长期使用的稳定性。