低温焊接的基础原理与材料选择 低温焊接通常指使用熔点低于450摄氏度的焊料进行的连接工艺,主要涉及锡铅合金或无铅锡基合金。与传统高温焊接相比,这种工艺能显著降低热应力对精密元器件和热敏材料的影响,特别适用于多层电路板、LED灯珠以及含有塑料结构件的电子设备组装。焊料中的锡元素提供主要的导电性和润湿性,而铅或银、铜等添加剂则用于改善流动性、机械强度及抗氧化能力。 在实际操作中,焊剂的活性与残留物处
低温焊接的基础原理与材料选择
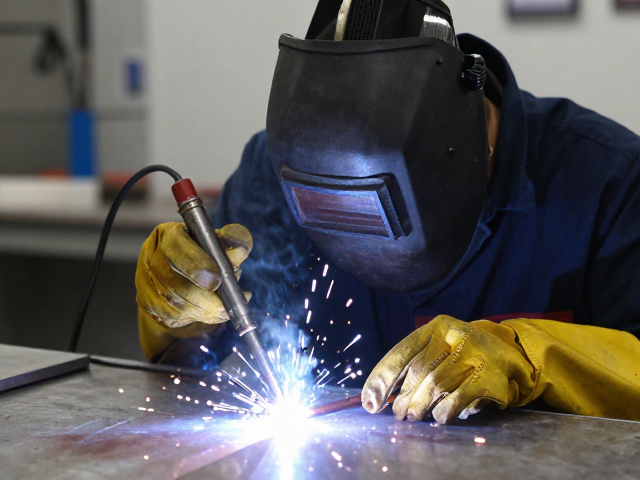
低温焊接通常指使用熔点低于450摄氏度的焊料进行的连接工艺,主要涉及锡铅合金或无铅锡基合金。与传统高温焊接相比,这种工艺能显著降低热应力对精密元器件和热敏材料的影响,特别适用于多层电路板、LED灯珠以及含有塑料结构件的电子设备组装。焊料中的锡元素提供主要的导电性和润湿性,而铅或银、铜等添加剂则用于改善流动性、机械强度及抗氧化能力。
在实际操作中,焊剂的活性与残留物处理是决定焊接质量的关键因素。无铅焊料如SAC305(含96.5%锡、3%银、0.5%铜)因其环保特性被广泛采用,但其熔点略高,约为219至221摄氏度。相比之下,含铅焊料如63/37锡铅合金具有共晶特性,熔点仅为183摄氏度,润湿性极佳,常用于对热敏感的老式设备维修。选择焊料时需严格依据设备规格书中的温度耐受范围,避免因温度过高导致焊盘剥离或内部芯片热损伤。
基础焊接练习的标准操作规范
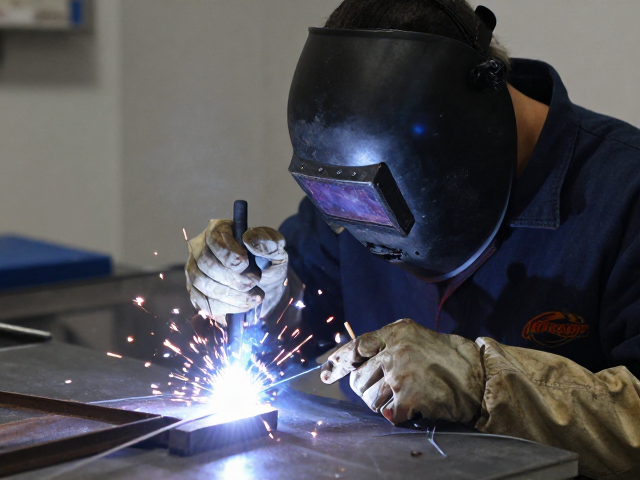
练习焊接的第一步是准备合适的工具与环境。恒温烙铁头应选用锥形或马蹄形,根据焊点大小匹配尺寸,确保热传导效率。预热烙铁至300至340摄氏度(针对无铅焊料)或280至310摄氏度(针对含铅焊料),使用海绵或铜屑清洁烙铁头,保持其表面光亮且覆盖少量焊锡,以形成良好的热桥。练习时可使用废弃的电路板或专用训练板,重点掌握送锡手法:先接触焊盘与引脚,再送入焊锡丝,待焊锡充分铺展后迅速撤离焊锡丝,移开烙铁,整个过程控制在2至3秒内。
焊点的质量评估需遵循标准规范,理想的焊点应呈圆锥状,表面光滑明亮,无虚焊、假焊或焊锡球残留。焊锡应完全包裹引脚并略微覆盖焊盘,边缘清晰。若出现焊锡堆积成球状,通常是因为温度过低或送锡过多;若焊点暗淡粗糙,则可能由氧化或温度不足导致。初学者应通过反复练习,体会烙铁头与焊点的接触角度(建议45度左右)和压力,确保热量能有效传递至焊点中心,避免仅加热焊锡表面而未熔化焊盘与引脚界面。
设备散热改装的热力学基础
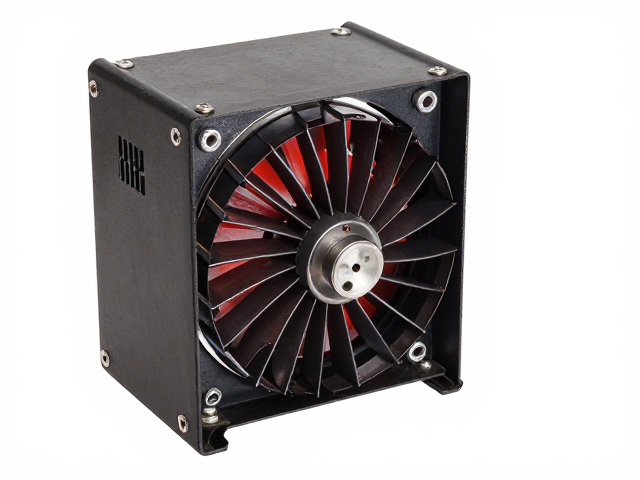
电子设备在长时间运行或高负载下会产生大量热量,若散热不畅会导致芯片降频、稳定性下降甚至永久损坏。高效散热改装的核心在于优化热传导路径,减少热阻。常见的改装措施包括更换高性能导热硅脂、加装导热垫、优化风道设计以及增加散热片面积。导热硅脂的导热系数通常在1至15 W/m·K之间,选择时需平衡粘稠度与导热性能,过高的粘稠度会增加涂抹难度并可能包裹空气形成隔热层。
散热片的材质与结构设计直接影响热扩散效率。铝合金散热片因其重量轻、加工方便且导热系数适中(约150-240 W/m·K),成为主流选择;铜制散热片导热性能更优(约400 W/m·K),但成本较高且较重。改装时需确保散热片与热源表面完全贴合,必要时使用导热垫填充不规则间隙。风扇的风量(CFM)与静压(mmH2O)需根据设备内部空间选择,狭小空间应选用高静压风扇以克服风阻,开阔空间则可选高风量风扇提升空气交换效率。
改装实施与长期维护要点
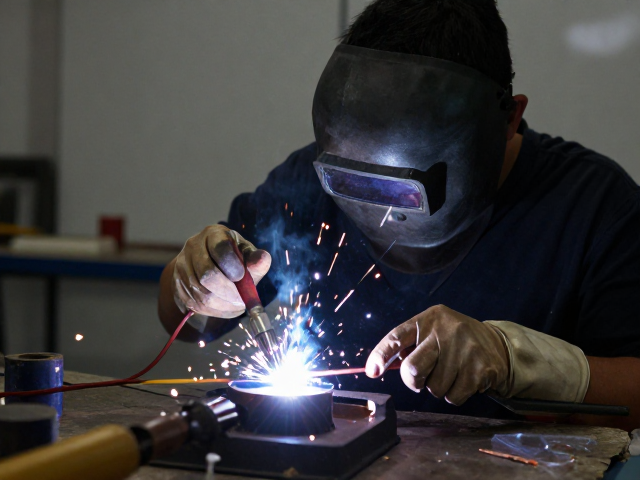
实施散热改装前,需彻底清理设备内部灰尘,灰尘堆积会像棉被一样阻碍热量散发。拆卸旧散热组件时,注意保护周边电容与线路,避免机械损伤。涂抹导热硅脂时,采用“五点法”或“单点法”适量涂抹,确保覆盖芯片表面大部分区域,避免过量导致溢出污染周围元件。安装新散热片时,需均匀施加压力,确保固定螺丝受力一致,防止因受力不均导致芯片封装开裂或散热片变形。
长期维护需定期检查散热系统状态。风扇轴承可能在1-3万小时后出现噪音增大或停转现象,需及时更换。导热硅脂会随时间推移干涸或泵出,导致导热性能下降,建议每1-2年检查并重新涂抹。对于高负载环境,还可考虑定期清理风扇叶片灰尘,确保风道畅通。改装后的设备应进行长时间负载测试,监控核心温度变化,验证散热效果是否达到预期,确保设备在稳定温度范围内运行。