温控模块的基础逻辑与设定原则 温控模块的核心在于维持油墨或胶水在预定粘度范围内的流动性,温度过高会导致材料固化过快或产生气泡,温度过低则会引起附着力不足或干燥不完全。在实际操作中,刮刀区域的温度通常设定在30℃至45℃之间,具体数值需根据环境温度及材料特性进行微调。若环境温度波动较大,建议每隔2小时记录一次刮刀表面温度,以确保数据的可追溯性。 许多新手常误以为温度越高越好,认为这样可以加快干燥速
温控模块的基础逻辑与设定原则
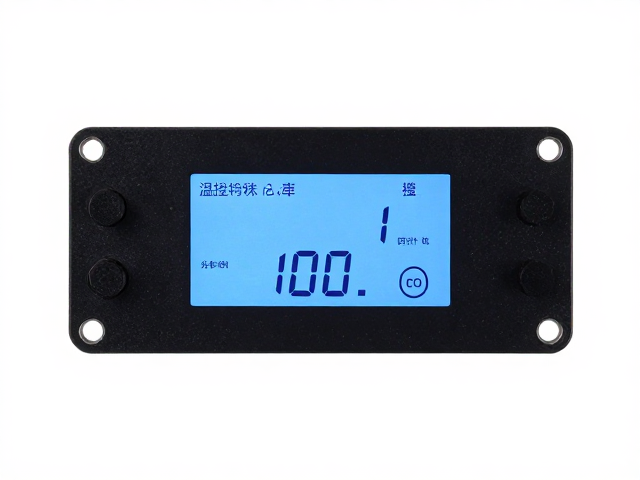
温控模块的核心在于维持油墨或胶水在预定粘度范围内的流动性,温度过高会导致材料固化过快或产生气泡,温度过低则会引起附着力不足或干燥不完全。在实际操作中,刮刀区域的温度通常设定在30℃至45℃之间,具体数值需根据环境温度及材料特性进行微调。若环境温度波动较大,建议每隔2小时记录一次刮刀表面温度,以确保数据的可追溯性。
许多新手常误以为温度越高越好,认为这样可以加快干燥速度,实则不然。过高的温度会加速溶剂挥发,使得刮刀下的墨层表面迅速结皮,内部溶剂无法逸出,从而形成针孔或气泡。正确的做法是保持温度稳定,避免剧烈波动。对于水性油墨,建议起始温度设定在35℃左右,并观察印刷过程中的干燥状态,若发现墨层发白或干燥不均,可尝试以1℃为阶梯逐步上调,直至找到最佳平衡点。
刮刀角度与压力的协同调整
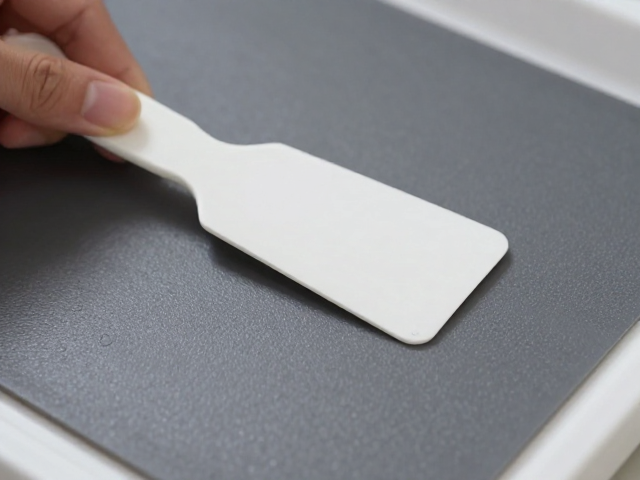
刮刀与网版的夹角通常保持在55°至75°之间,这个角度区间能确保油墨在刮刀作用下顺利通过网孔,同时减少刮刀对网版的磨损。角度过小会导致刮刀线接触网版面积过大,容易造成刮刀线印或油墨堆积;角度过大则可能导致刮刀力不足,出现漏印或印刷不实的现象。调整时需使用专用量角器进行精确测量,而非凭经验估算。
刮刀压力需与油墨粘度相匹配,压力过大会压缩网版,导致印刷线条变粗,甚至引起网版疲劳断裂;压力过小则无法将油墨完全刮出,造成图像缺失。实际操作中,可在刮刀下方放置一张薄纸片,调整压力直至纸片能被轻微拉动但无明显阻力。对于高精度印刷,建议使用气动刮刀系统,通过气压表精确控制压力值,通常气压维持在0.3-0.5 MPa之间,以实现更均匀的刮墨效果。
避免气泡与空隙的操作细节
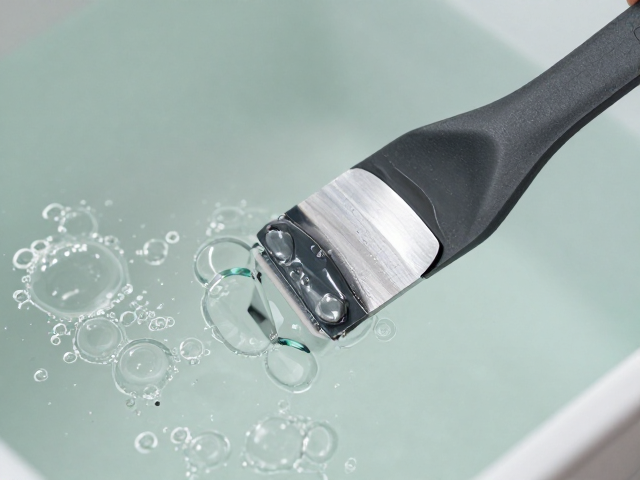
气泡的产生多源于油墨中混入空气或溶剂挥发过快。在加墨过程中,应避免快速倾倒或搅拌,以免卷入空气。建议使用静置法让油墨在使用前静置15-30分钟,使气泡自然逸出。若发现油墨中已有微小气泡,可通过低速离心或真空脱泡处理,确保油墨体系均匀稳定。
印刷过程中,若观察到印刷品表面出现细密气泡,首先检查刮刀刃口是否有缺损或污渍,这些缺陷会阻碍油墨平滑流动,形成局部空隙。清洁刮刀时应使用无水乙醇和专用擦拭布,避免使用粗糙材料划伤刃口。此外,网版张力不均也会导致油墨分布不均,形成视觉上的空隙感。因此,在印刷前务必检查网版张力是否均匀,必要时重新绷版,确保网版平面度符合标准。
常见故障排查与维护要点
当出现印刷重影或模糊现象时,首先检查刮刀是否松动或变形。长期使用会导致刮刀弹性下降,影响刮墨效果。此时应更换新刮刀,并确保安装时刮刀条与刮刀座贴合紧密,无间隙。同时,检查网版是否老化或松弛,网版松弛会导致印刷尺寸不稳定,影响整体质量。
若印刷过程中完全无油墨输出,需检查刮刀角度是否过小,导致刮刀线未接触网版。此外,油墨粘度过高也可能导致油墨无法通过网孔,此时可适当添加稀释剂调整粘度,但需记录添加比例,确保后续批次的一致性。定期检查刮刀座螺丝紧固情况,防止因震动导致松动,影响印刷稳定性。