工具协同原理与热力学基础 热风枪与防静电镊子在PCB维修与改造场景中,常被视为基础且关键的操作组合。热风枪通过强制对流加热,提供均匀且可控的热源,用于软化焊料或热缩材料;而防静电镊子则承担着精密定位、夹持微小元件以及辅助散热引导的功能。两者结合的核心在于热管理的精准控制,避免局部过热导致基板变形或元件损坏。在高效散热改造中,这种搭配允许操作者对特定区域进行选择性加热,同时利用镊子调整散热片或导热
工具协同原理与热力学基础
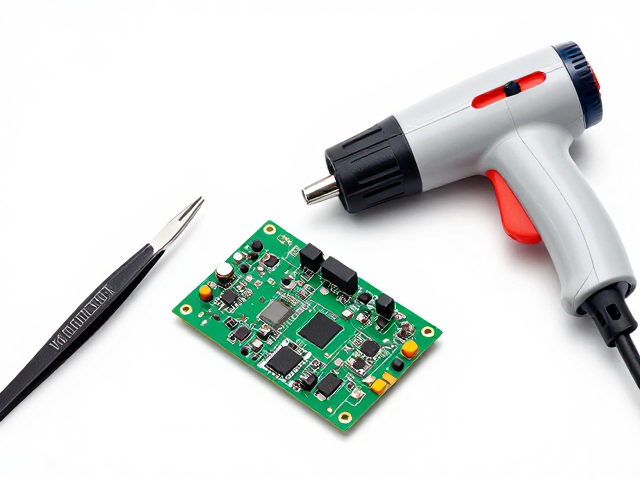
热风枪与防静电镊子在PCB维修与改造场景中,常被视为基础且关键的操作组合。热风枪通过强制对流加热,提供均匀且可控的热源,用于软化焊料或热缩材料;而防静电镊子则承担着精密定位、夹持微小元件以及辅助散热引导的功能。两者结合的核心在于热管理的精准控制,避免局部过热导致基板变形或元件损坏。在高效散热改造中,这种搭配允许操作者对特定区域进行选择性加热,同时利用镊子调整散热片或导热垫的位置,确保热界面材料充分填充微观空隙,从而提升整体热传导效率。
从物理特性来看,PCB基材多为FR-4环氧树脂玻璃纤维板,其玻璃化转变温度通常在130°C至180°C之间,而常见锡铅或无铅焊料的熔点分别为183°C和217°C左右。热风枪的气流速度和温度设定需精确匹配这些临界点,以防止基材降解。防静电镊子通常由不锈钢或陶瓷制成,具备良好的耐热性和绝缘性,能有效防止静电放电(ESD)对敏感芯片造成击穿。在改造过程中,镊子可作为热桥的辅助工具,引导热量从热源传递至需要散热的节点,实现更精细的热分布,这是单一加热设备难以独立完成的高阶操作。
散热改造中的实操技巧与参数设定
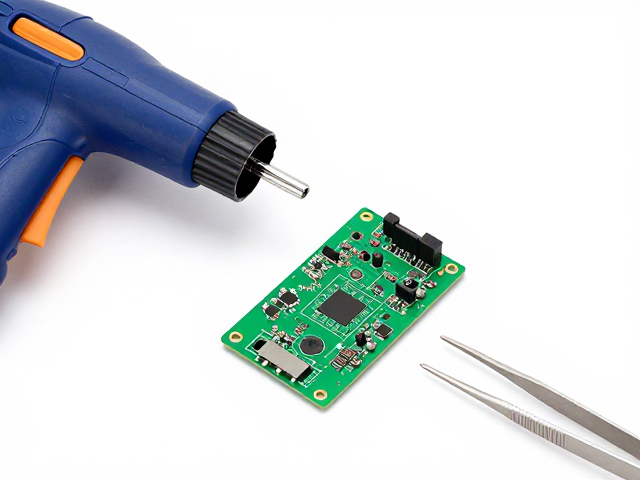
在实际操作中,热风枪的温度与风速设定需根据PCB层数和元件密度动态调整。对于多层板,建议预热温度设置在80°C至100°C,再逐步提升至150°C至200°C进行局部加热,避免因热应力过大导致焊盘剥离。使用防静电镊子时,应保持镊尖清洁,避免氧化层影响导热或造成滑动。在安装或调整小型散热片时,可用镊子轻轻按压导热硅胶垫,观察其形变程度,确保接触面平整。若处理BGA或QFN封装元件,需采用“扫移”手法移动热风枪,同时用镊子固定元件边缘,防止因焊料熔化导致元件移位或连锡。
针对高功率密度模块的改造,引入导热界面材料(TIM)是提升散热效率的关键步骤。操作时,先使用热风枪对模块表面进行轻微预热,去除表面湿气,随后用防静电镊子夹取预定尺寸的导热垫片或涂抹导热硅脂。对于导热垫片,需精确测量凹槽深度,利用镊子辅助按压,排除空气气泡,确保无空隙填充。若使用液态导热硅脂,可用镊子尖端辅助摊开,形成均匀薄层。此过程需严格控制TIM的厚度,过厚会增加热阻,过薄则无法覆盖微观不平整表面,影响长期散热稳定性。
常见误区与质量控制要点
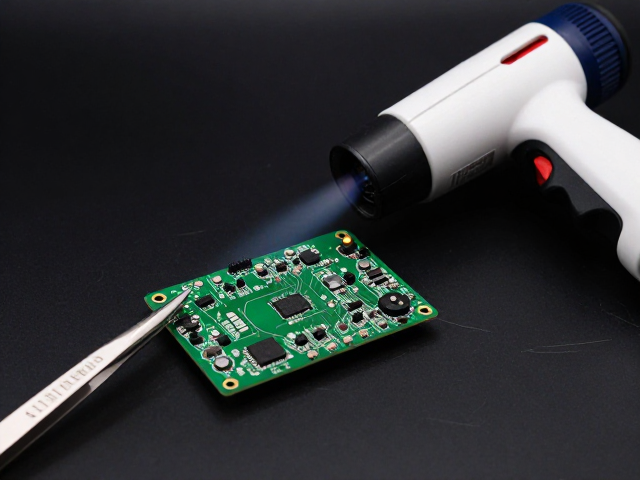
许多操作者在使用热风枪时倾向于设定过高温度,试图快速完成焊接或固定,这种做法极易导致PCB铜箔翘起或元件内部结构受损。过高的温度还会加速助焊剂挥发,形成虚焊或焊点氧化。与此同时,防静电镊子的使用若力度不当,可能划伤元件引脚或PCB走线,尤其是在处理细间距元件时。此外,部分人员忽视镊子的防静电等级,使用普通金属镊子可能因静电积累导致敏感元件失效。因此,严格遵循温度曲线和操作规范,是确保改造质量的前提。
质量控制阶段需重点关注热损伤的排查与连接可靠性验证。改造完成后,建议使用放大镜或显微镜检查焊点光泽度及形状,确认无裂纹或冷焊现象。对于加装散热片或导热模块的情况,需验证其稳固性,确保在长期运行中不会因热胀冷缩而松动。此外,应定期校准热风枪的温度传感器,确保输出温度的准确性。在实际应用中,记录每次改造的温度、风速及持续时间,有助于建立标准化的操作数据库,为后续类似案例提供参考,从而逐步优化散热改造流程,提升整体工作效率与产品可靠性。