显微焊接镜头的光学特性与选型核心 显微焊接过程中的镜头选择直接决定了操作视野的清晰度与精度,其核心参数主要聚焦于焦距、工作距离以及视场角。焦距决定了放大倍率,通常150mm至200mm焦距的镜头能平衡视野范围与细节表现,适合大多数精密电子元件的焊接场景。工作距离即镜头前端到被测物体的距离,这一距离必须足够大以容纳焊锡丝、吸锡线以及镊子等工具的操作空间,过短的工作距离会导致工具无法进入焊接区域,增
显微焊接镜头的光学特性与选型核心
显微焊接过程中的镜头选择直接决定了操作视野的清晰度与精度,其核心参数主要聚焦于焦距、工作距离以及视场角。焦距决定了放大倍率,通常150mm至200mm焦距的镜头能平衡视野范围与细节表现,适合大多数精密电子元件的焊接场景。工作距离即镜头前端到被测物体的距离,这一距离必须足够大以容纳焊锡丝、吸锡线以及镊子等工具的操作空间,过短的工作距离会导致工具无法进入焊接区域,增加操作难度。视场角则决定了单次观察能覆盖的电路板面积,广角镜头有助于快速定位焊点,而长焦镜头则专注于微小元件的细节观察,二者需根据具体焊接对象的尺寸进行匹配。
光学镜头的镀膜质量与透光率会影响图像的对比度和色彩还原,尤其在处理高反光金属表面时,消色差设计能有效减少色散现象,确保焊点边缘锐利。不同品牌的镜头在光学玻璃的纯净度和镀膜工艺上存在差异,这直接影响长时间使用下的图像稳定性。在选择时,应关注镜头是否支持无限远校正,以便与工业相机或高清显微镜目镜配合使用,获得无畸变的真实影像。此外,镜头的机械结构稳定性也不容忽视,金属镜筒相比塑料镜筒更能抵抗焊接过程中产生的热胀冷缩震动,保持焦距不偏移。
螺丝刀套装的规格匹配与材质考量
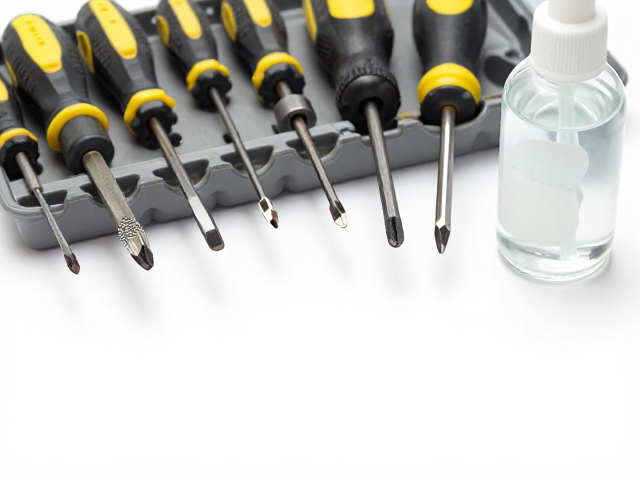
显微焊接常涉及精密电子设备的拆解与组装,螺丝刀套装的规格必须与设备螺丝类型高度契合。常见的螺丝头型包括十字(PH000-PH2)、一字、梅花(TORX T0-T10)以及六角螺丝,其中PH000和PH0000规格在微型相机、手机主板中极为常见。螺丝刀杆的直径和长度直接影响受力效果,短粗的刀杆能提供更大的扭矩,适合紧固螺丝,而细长刀杆则能深入狭窄空间,避免触碰周围元件。材质方面,S2钢或铬钒钢制成的刀头硬度较高,耐磨性好,不易因反复旋转而滑丝,这对保护精密螺丝槽口至关重要。
螺丝刀套装的收纳与便携性会影响工作效率,模块化设计的套装通常配备磁性笔杆或精密夹持器,能防止微小螺丝掉落至电路板缝隙中。部分高端套装提供可更换的刀头模块,通过旋转或卡扣快速切换规格,减少寻找工具的时间。在使用时,刀头与螺丝的贴合度决定了施力的效率,劣质刀头边缘圆润或尺寸偏差会导致接触面积不足,容易损坏螺丝头。因此,选择时需确认刀头尺寸的公差范围,确保能紧密嵌入螺丝槽,避免滑动造成的元件损伤或人身伤害。
无水酒精的纯度要求与安全使用规范
无水酒精在显微焊接中主要用于清洁焊盘、去除助焊剂残留以及冷却敏感元件,其纯度标准直接影响清洁效果。工业级无水乙醇的纯度通常要求达到99.5%以上,水分含量极低,挥发速度快,不留水渍。低纯度酒精含有较多水分,挥发后可能留下痕迹,甚至导致电路板受潮引发短路。在选购时,应查看产品标签上的浓度标识和生产厂家信息,优先选择电子专用级溶剂,避免使用医用酒精,因为医用酒精通常含有75%的浓度及添加剂,无法满足精密清洁需求。
使用无水酒精时需严格遵守安全规范,因其具有易燃性,挥发气体遇明火或高温可能引发危险。操作环境应保持通风良好,远离热源和静电源,容器应选用金属或高密度聚乙烯材质,避免使用玻璃瓶以防破碎。用量控制同样关键,少量多次擦拭优于大量倾倒,使用无尘布或专用清洁棉签蘸取适量酒精进行局部清洁,避免溶剂渗入元件内部。此外,无水酒精对某些塑料外壳和橡胶密封圈可能有溶解作用,接触前需确认材质兼容性,防止对设备外观造成不可逆损伤。
工具协同使用的操作逻辑与避坑要点
显微焊接的效果往往取决于镜头、螺丝刀与无水酒精三者的协同作用,而非单一工具的性能。在开始焊接前,应先使用合适焦距的镜头观察焊点和元件状态,确定焊接区域及潜在风险点。随后根据螺丝规格挑选匹配的螺丝刀,进行必要的拆解或固定,确保操作空间充足。清洁步骤应在焊接前或焊接后立即进行,利用无水酒精清除氧化层或残留物,提升焊料流动性和附着力。这种流程化的操作能减少因工具不当导致的误操作,如镜头视野不足导致的焊点偏移,或螺丝刀滑丝造成的元件损坏。
避坑的核心在于对工具局限性的认知与替代方案的准备。例如,当镜头工作距离不足时,不应强行挤压焊点,而应调整支架高度或更换长工作距离镜头。螺丝刀力度过大可能导致PCB板断裂,需配合扭矩控制或使用电动螺丝刀的低档位。无水酒精挥发后若仍有残留,需检查是否因酒精纯度不足或擦拭方式不当,必要时更换高纯度溶剂并采用超声清洗辅助。此外,长时间使用单一姿势操作易导致疲劳,应合理安排休息,定期检查工具磨损情况,及时更换失效部件,确保每次焊接作业的稳定性和安全性。