电子元件散热支架的热阻优化与涂覆工艺 电子元件在运行过程中产生的热量若不能及时通过散热支架导出,会导致结温升高,进而引发性能降额甚至永久性损坏。为了最大化接触面积并填补微观表面的不平整,导热界面材料(TIM)的涂抹厚度直接决定了界面的热阻大小。过厚的胶层会增加热传导路径,显著削弱散热效率;而过薄则可能因填充不全形成空气隙,导致局部热点。因此,精确控制TIM的厚度是提升支架导热性能的关键步骤,这通
电子元件散热支架的热阻优化与涂覆工艺
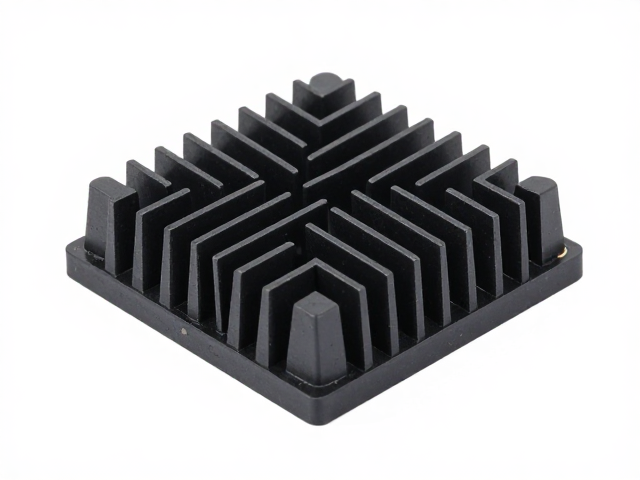
电子元件在运行过程中产生的热量若不能及时通过散热支架导出,会导致结温升高,进而引发性能降额甚至永久性损坏。为了最大化接触面积并填补微观表面的不平整,导热界面材料(TIM)的涂抹厚度直接决定了界面的热阻大小。过厚的胶层会增加热传导路径,显著削弱散热效率;而过薄则可能因填充不全形成空气隙,导致局部热点。因此,精确控制TIM的厚度是提升支架导热性能的关键步骤,这通常依赖于精密的印刷工艺或自动化点胶设备的参数设定。
在实际生产环境中,控制涂覆厚度主要依靠丝网印刷的刮刀压力、网版张力以及油墨粘度管理。对于批量生产场景,使用厚度为0.05mm至0.1mm的不锈钢网版配合特定的刮刀角度,能够较为稳定地获得均匀的胶层。若采用点胶工艺,则需通过调整气压和针头移动速度来精确计算胶滴体积,再通过组件压紧时的挤压效应形成预定厚度的界面层。这种物理控制手段确保了每一颗电子元件与散热支架间的热界面具有可重复的一致性,避免了人为操作带来的巨大误差。
绝缘性能的检测标准与风险评估
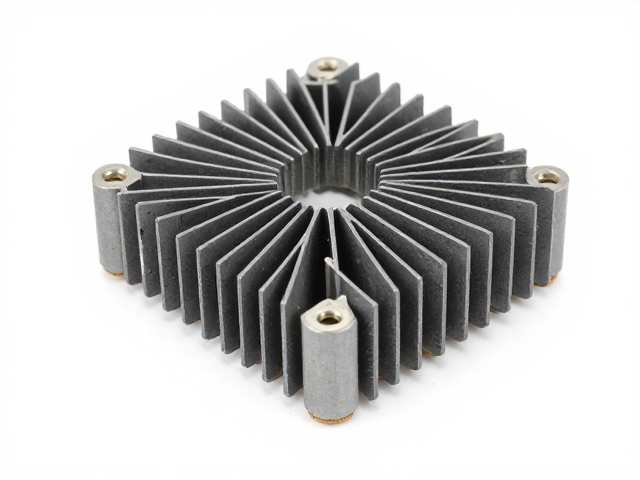
绝缘性是电子元件散热支架设计中不可忽视的安全指标,特别是在高压或高频应用场景下,支架与带电部件之间必须具备足够的绝缘强度以防止漏电或击穿。绝缘性的判断并非仅凭肉眼观察,而是需要依据严密的电气测试流程。常用的检测手段包括绝缘电阻测试和耐压测试。绝缘电阻测试用于评估材料在直流电压下阻止电流通过的能力,通常要求绝缘电阻值大于规定阈值(如100MΩ或更高,具体取决于电压等级和材料特性)。
耐压测试则是模拟极端工况,对绝缘层施加高于额定电压的交流或直流高压,检测是否存在击穿现象。测试过程中需严格控制加压斜率和持续时间,以确保材料内部无微观缺陷。此外,介电强度也是核心参数,它反映了绝缘材料承受电场作用而不发生破坏的能力。对于金属基板的绝缘层,还需关注其耐压值是否符合行业通用的安规标准,确保在长期热循环和机械应力下,绝缘性能不发生退化。任何微小的针孔或杂质都可能成为击穿点,因此原材料的纯净度和制造工艺的洁净度至关重要。
厚度与绝缘性的协同控制策略
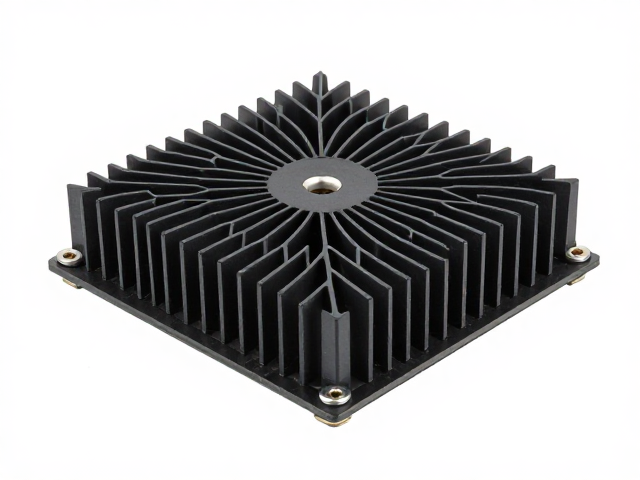
厚度控制与绝缘性判断并非孤立存在,二者存在严密的物理关联。对于绝缘型导热垫片或导热胶而言,增加厚度通常能提高耐压等级,因为击穿电压与绝缘介质的厚度成正比。然而,单纯增加厚度会降低导热效率,增加热阻。因此,工程师需要在材料配方阶段平衡导热填料(如氧化铝、氮化硼)与绝缘基体(如硅胶、环氧树脂)的比例。高导热系数往往伴随着介电强度的下降,这要求在材料选择时必须查阅详细的材料数据表,寻找性能平衡点。
在实际验证过程中,常采用切片显微镜检查结合电气测试的方法来评估涂层质量。通过金相切片观察TIM层的截面,可以直观判断厚度均匀性以及是否存在气泡、分层或异物夹杂。这些微观缺陷是绝缘失效的主要诱因。例如,在高压电源模块中,若TIM层存在厚度不均,局部过薄处可能在耐压测试中率先击穿。因此,过程控制中的在线监测(如有必要的光学检测)与成品抽检相结合,是确保产品既具备优异散热能力又满足严苛绝缘要求的有效手段。
常见失效模式与工艺改进方向
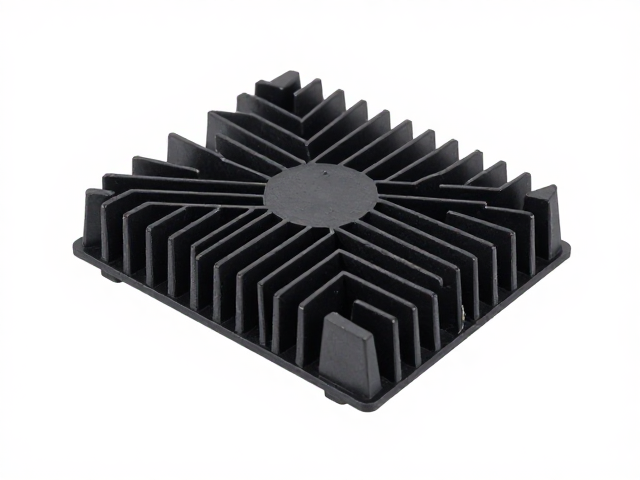
在实际应用中,散热支架与电子元件界面的失效常表现为热阻漂移或绝缘击穿。热阻漂移多由TIM材料老化、干涸或泵出效应(Pumping-out)引起。泵出效应是指在热循环过程中,由于基体材料膨胀系数差异,导致TIM从接触界面被挤出,使得有效接触面积减小,热阻增大。解决这一问题需优化材料配方,提高基体材料的内聚强度,同时在结构设计上增加限位结构,防止材料过度流动。
绝缘击穿则常源于制造过程中的污染或机械损伤。灰尘、金属碎屑或手指接触留下的汗渍都可能降低表面绝缘电阻。为此,生产环境需保持无尘状态,操作人员需佩戴手套并使用防静电工具。此外,涂覆后的固化工艺也需精准控制,温度过高可能导致材料分解产生气隙,温度过低则固化不完全影响绝缘性能。通过建立严密的工艺窗口和严格的来料检验标准,可以显著降低因绝缘性不足或厚度不均导致的早期失效,确保电子元件在长期服役中的稳定性与安全性。