电池隔离与低阻值导线连接的核心原则 在电池管理系统或高功率密度设备的组装过程中,极耳与导线的连接质量直接决定了系统的安全性与效率。低阻值导线通常用于承载大电流,其接触电阻必须控制在毫欧级别,以避免发热损耗甚至引发热失控。处理此类连接时,核心在于确保金属表面的洁净度与焊接界面的的原子级结合,任何氧化层或杂质都会显著增加接触电阻,导致局部过热。 电池隔离不仅指电气上的绝缘,更包括物理结构上的稳固与热
电池隔离与低阻值导线连接的核心原则
在电池管理系统或高功率密度设备的组装过程中,极耳与导线的连接质量直接决定了系统的安全性与效率。低阻值导线通常用于承载大电流,其接触电阻必须控制在毫欧级别,以避免发热损耗甚至引发热失控。处理此类连接时,核心在于确保金属表面的洁净度与焊接界面的的原子级结合,任何氧化层或杂质都会显著增加接触电阻,导致局部过热。
电池隔离不仅指电气上的绝缘,更包括物理结构上的稳固与热管理。导线与电池极耳连接后,必须通过机械固定或封装材料隔绝外部环境的影响,防止短路或腐蚀。实际操作中,需根据电池类型(如圆柱形、方形铝壳或软包)选择合适的焊接工艺,常见方法包括超声波焊接、激光焊接以及高精度点焊,每种工艺对材料厚度、表面状态及设备参数均有严格的技术规范。
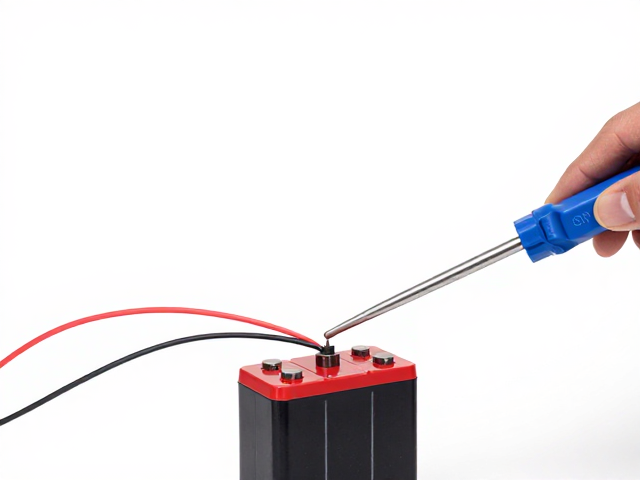
焊前表面处理与设备参数设定
焊接前的表面处理是降低接触电阻的关键步骤。导线端头与电池极耳表面需去除氧化膜、油污或残留助焊剂,通常采用无水乙醇擦拭或专用机械打磨方式,确保露出新鲜金属光泽。对于铝制极耳,由于其表面易形成高电阻氧化铝层,建议采用机械刮擦后立即焊接,或使用具有破膜功能的超声波焊接设备,利用高频振动剥离氧化层并促进金属间扩散。
设备参数的设定需依据导线截面积、极耳材质及厚度进行精确计算。以常见的铜-铝异种金属焊接为例,超声波焊接的能量密度需控制在特定范围,振幅通常在20-100微米之间,焊接压力需足以使金属产生塑性变形但不过度挤压导致极耳变形。激光焊接则需关注光束焦点位置、脉冲宽度及峰值功率,确保熔深适中,形成均匀的冶金结合区。参数调试应通过试焊样件进行微观金相分析或电阻测试验证,而非依赖经验估算。
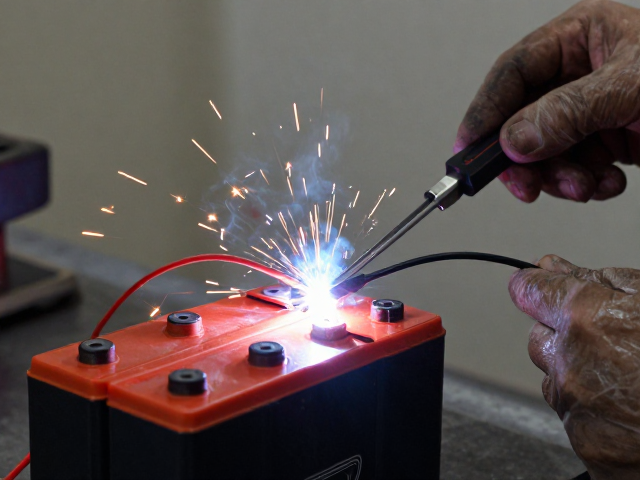
焊接操作规范与过程控制
实际操作中,焊接头需垂直对准焊接区域,保持稳定的接触压力。对于超声波焊接,需监控焊接时间与能量衰减曲线,确保每次焊接的能量输入一致。若使用激光焊接,需确保保护气体(如氩气)流量稳定,防止熔池氧化。操作过程中应避免焊头偏移或抖动,以免造成虚焊或焊点不均匀。对于多极耳电池,需依次完成各极耳焊接,并注意焊接顺序对电池内部应力分布的影响。
焊接过程中需实时监测焊接质量。可通过观察焊点外观、测量焊接后的接触电阻以及进行拉拔力测试来初步判断。合格焊点应表面光滑、无裂纹、无气孔,接触电阻值符合设计规范(通常低于0.5毫欧,具体视应用场景而定)。若发现焊点发黑、凹陷或电阻异常,应立即停止操作,检查焊头清洁度、参数设置或材料表面状态,必要时更换耗材或调整设备。
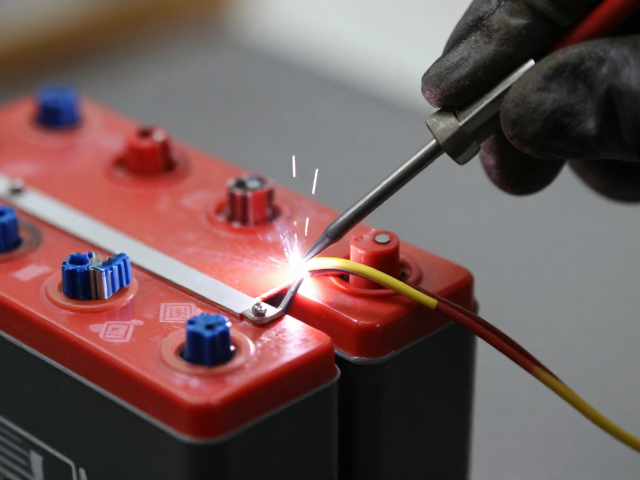
绝缘处理与成品检测
焊接完成后的导线与极耳连接处必须进行严密的绝缘处理,以防止短路或漏电。常用方法包括套上热缩管并加热收缩,或使用环氧树脂、硅胶进行灌封。绝缘材料的耐压等级需高于系统工作电压,且具备良好的耐热性与机械强度。对于高功率密度场景,还需考虑绝缘材料的导热性能,以辅助热量散发。
成品检测需包括外观检查、绝缘电阻测试及高倍显微镜下的焊点分析。外观检查确认无机械损伤、绝缘层完整;绝缘电阻测试验证无漏电现象;显微镜检查评估焊点内部结合情况,确认无裂纹或空洞。此外,还需进行循环充放电测试,验证连接处在长期使用下的稳定性。所有检测数据需记录归档,以便追溯与分析。