精准定位与预钻孔的重要性 保护壳装饰铭牌在安装过程中出现滑牙现象,最核心的诱因往往源于初始固定点的偏差或孔径过大。许多用户在直接拧入螺丝时,由于缺乏引导,螺丝尖端容易偏离预定中心,导致螺纹咬合时产生侧向剪切力,进而损坏塑料或金属基材的螺纹结构。为了规避这一问题,使用中心冲或细钻头在铭牌预置孔位进行微量定位是必要的前置步骤。这一步骤能确保螺丝严格垂直进入,避免初始受力不均。 孔径的选择必须与螺丝规
精准定位与预钻孔的重要性
保护壳装饰铭牌在安装过程中出现滑牙现象,最核心的诱因往往源于初始固定点的偏差或孔径过大。许多用户在直接拧入螺丝时,由于缺乏引导,螺丝尖端容易偏离预定中心,导致螺纹咬合时产生侧向剪切力,进而损坏塑料或金属基材的螺纹结构。为了规避这一问题,使用中心冲或细钻头在铭牌预置孔位进行微量定位是必要的前置步骤。这一步骤能确保螺丝严格垂直进入,避免初始受力不均。
孔径的选择必须与螺丝规格保持严密的对应关系。如果保护壳材质为较硬的工程塑料或铝合金,预钻孔直径应略小于螺丝外径,以保留足够的材料厚度供螺纹咬合。对于较软的材质,则需完全匹配螺丝直径,不可盲目扩大孔位。通过精确控制孔位与孔径,可以最大程度减少螺丝切入时的阻力波动,从物理结构上降低滑牙风险,这是固定过程中不可省略的基础环节。
规范操作与扭矩控制的技巧
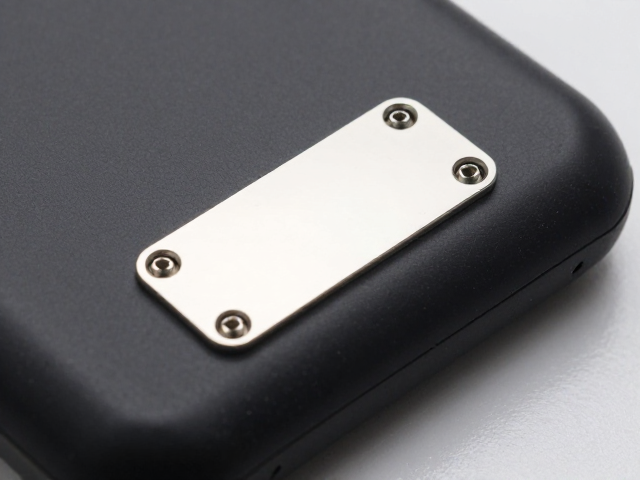
在实际旋入过程中,手动操作的力度与角度会直接影响螺纹的健康状态。建议使用带有棘轮结构的螺丝刀,以便在螺丝接近底部时快速切换方向,减少手腕晃动带来的歪斜。操作时应保持螺丝刀杆与保护壳表面垂直,施加稳定的轴向压力,同时缓慢旋转。切忌使用电动螺丝刀的高档位直接快进,高速旋转产生的瞬间扭矩极易超过螺纹材料的屈服强度,导致牙型崩裂。
当螺丝旋入至大部分深度时,应切换为人工微调模式,感受阻力变化。如果遇到异常坚硬的阻滞感,应立即停止旋入,检查是否有异物卡入或螺纹错位。对于不锈钢或硬化钢螺丝,其硬度远高于普通塑料铭牌,更需控制最终紧固的幅度。通常建议保留极轻微的余量,利用螺丝自身的弹性形完成锁紧,而非追求极端的紧固力度,这种“轻触即止”的手法能有效保护螺纹完整性。
应急修复与长期维护策略
即便采取了严密的预防措施,极端情况下仍可能因操作失误导致轻微滑牙。若发现螺丝松动或无法锁紧,可尝试使用少量高强度瞬干胶或专用螺纹锁固剂涂抹于螺丝表面。胶水渗入螺纹间隙后,能填充因滑牙产生的空隙,增加摩擦系数,从而恢复紧固力。这种方法适用于非高频拆卸场景,且需严格控制胶水用量,避免溢出影响铭牌外观或腐蚀保护壳基材。
若滑牙情况严重,导致螺纹完全失效,则需考虑更换更大直径的螺丝或采用金属嵌件进行修复。在保护壳内部预埋铜质或尼龙嵌件,能为后续螺丝提供坚固的内螺纹支撑。这种方法虽然增加了前期安装成本,但能显著提升铭牌的长期稳固性,防止因反复拆装或材质老化导致的松动脱落。定期检查铭牌状态,及时清理孔位内的灰尘与碎屑,也是维持紧固效果的关键维护措施。