屏幕贴合前边缘清理与预处理规范 屏幕贴合维修的核心痛点往往集中在边缘发白或溢胶,这通常源于旧胶残留或玻璃表面微观污染。在拆卸旧屏幕后,必须使用高纯度无水乙醇配合无绒布对LCD模组边缘进行彻底擦拭,确保无顽固胶渍残留。部分高粘度光学胶在低温环境下硬化,难以通过常规擦拭去除,此时需借助专用解胶剂或恒温加热台进行软化处理,但需严格控制加热温度不超过60摄氏度,以防损伤液晶层。 清理完成后,需通过强光手
屏幕贴合前边缘清理与预处理规范
屏幕贴合维修的核心痛点往往集中在边缘发白或溢胶,这通常源于旧胶残留或玻璃表面微观污染。在拆卸旧屏幕后,必须使用高纯度无水乙醇配合无绒布对LCD模组边缘进行彻底擦拭,确保无顽固胶渍残留。部分高粘度光学胶在低温环境下硬化,难以通过常规擦拭去除,此时需借助专用解胶剂或恒温加热台进行软化处理,但需严格控制加热温度不超过60摄氏度,以防损伤液晶层。
清理完成后,需通过强光手电斜射检查玻璃边缘是否存在细微划痕或金属碎屑。任何肉眼可见的杂质都会在贴合后形成永久性黑点或气泡。对于OLED或高端LCD模组,建议使用离子风机对玻璃表面进行静电消除处理,这一步骤能显著降低灰尘吸附概率,为后续涂胶提供洁净的微观环境。边缘处理的精细程度直接决定了最终成品的透光率均匀性。
光学胶涂布与贴合对准技巧
光学胶(OCA)的涂布均匀性是决定屏幕边缘清晰度的关键变量。手工涂胶时需保持刮板与玻璃表面呈30-45度夹角,以恒定速度匀速推进,避免局部堆积或涂布不均。对于大尺寸屏幕,建议采用分段涂布法,先固定中心位置,再向两侧延伸,以减少空气卷入。涂胶过程中需密切观察胶层状态,确保胶体呈现半透明均匀薄膜状,无断胶或气泡征象。
贴合对准阶段,定位精度需控制在0.5毫米以内。使用高精度贴合机或手动对位台时,应优先对准屏幕顶部充电口或底部Home键位置作为基准参照物。放置屏幕时需保持垂直匀速下落,避免倾斜导致空气滞留。若使用手动贴合,可在玻璃边缘预留微小溢胶空间,利用后续刮板压力自然排出空气,形成紧密贴合界面。
亮度控制板信号调试与参数校准
屏幕亮度异常或背光不均匀常与亮度控制板(LIC)的信号输出有关。调试前需确认主板提供的PWM调光信号波形正常,使用示波器检测信号频率与占空比是否符合屏幕规格书要求。若信号源正常,则需检查LIC板上的电位器或数字调节接口。部分机型通过I2C总线读取屏幕ID并自动匹配亮度曲线,若识别失败,需重新写入底层驱动配置。
对于手动调节型亮度控制板,需连接专用调试器进入工程模式。调整过程中,观察屏幕在低、中、高亮度下的表现,重点排查边缘是否出现暗角或过曝。若存在亮度波动,需检查LIC板供电电压是否稳定在3.3V或5V标准值,排除电容老化导致的纹波干扰。调试完成后,需进行长时间老化测试,确认亮度衰减率在正常范围内。
贴合后光学一致性检测与修复
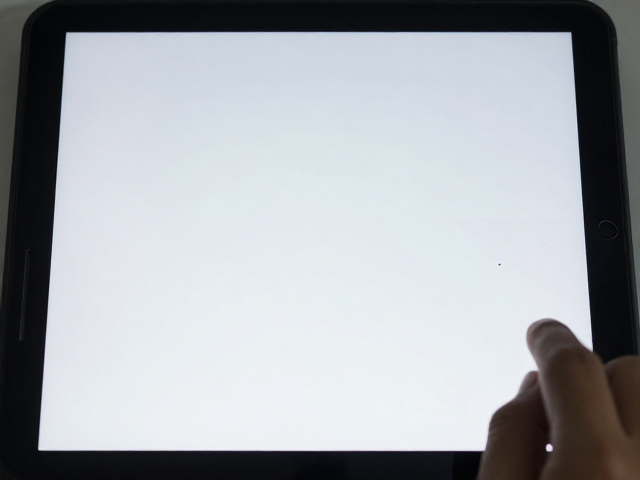
贴合完成后的初步检测需在全黑环境下进行,使用白色纯色背景图(如纯白网页)显示,观察屏幕边缘是否存在漏光或色彩断层。边缘发白通常由胶层厚度不均或气泡残留导致,可使用细针头在边缘非显示区注入微量光学胶并重新加压固化。若发现局部亮度不均,需检查背光模组导光板是否移位,或LIC板对应区域的驱动IC是否存在虚焊。
对于经修复仍无法消除的边缘瑕疵,需评估是否因玻璃切割应力导致。轻微应力可通过退火炉进行应力释放处理,但需严格控制升温与降温曲线,防止玻璃破裂。若瑕疵位于显示区域边缘且影响整体观感,在无法二次修复的情况下,需记录瑕疵位置与程度,作为成品质检的参考依据。所有检测数据需如实记录,以便追溯维修环节中的潜在缺陷。