焊接材料选择与预处理基础 在低阻值导线的连接场景中,接触电阻是决定系统效率的核心变量,因此焊材的选择必须严格遵循高导电与抗氧化原则。高纯度松香芯焊锡丝(如Sn99.3Cu0.7合金)因其熔点适中、流动性好且残留物腐蚀性低,成为精密焊接的首选。操作前需对导线端头进行彻底清洁,使用无水乙醇配合细砂纸或百洁布去除氧化层,直至露出金属光泽,这一步骤能显著降低界面接触电阻,避免因表面污染导致的虚焊或高阻点
焊接材料选择与预处理基础
在低阻值导线的连接场景中,接触电阻是决定系统效率的核心变量,因此焊材的选择必须严格遵循高导电与抗氧化原则。高纯度松香芯焊锡丝(如Sn99.3Cu0.7合金)因其熔点适中、流动性好且残留物腐蚀性低,成为精密焊接的首选。操作前需对导线端头进行彻底清洁,使用无水乙醇配合细砂纸或百洁布去除氧化层,直至露出金属光泽,这一步骤能显著降低界面接触电阻,避免因表面污染导致的虚焊或高阻点。
烙铁头的状态直接影响热传导效率,建议选用K型的细尖头或刀头,并确保其表面挂锡均匀且无氧化黑斑。在开始焊接前,需对烙铁头进行“吃锡”处理,即在加热状态下涂抹少量助焊剂并覆盖新锡丝,形成一层致密的合金层,这有助于热量迅速从烙铁芯传递至焊点。同时,工作环境应保持干燥无风,避免气流扰动导致焊锡表面氧化或温度波动,为后续精细操作提供稳定的物理条件。
热管理策略与散热改装
低阻值导线通常具备较大的截面积,热容量高,焊接时热量极易迅速通过导线本体散失,导致焊点无法达到熔合温度而形成冷焊。针对这一物理特性,改装指南中常采用在焊点附近加装金属散热片或使用恒温焊台配合大功率加热源。例如,使用铜质散热夹夹持导线非焊接区域,可有效延缓热量向导线内部扩散,使焊锡在焊点处保持更长时间的液态,从而形成更牢固的金相结构。
对于微型元件连接,可采用“拖焊”或“点焊”结合的热传导辅助法。在焊接前,先用烙铁预热焊盘和导线端头,待温度接近焊锡熔点时迅速送入焊锡丝,利用热惯性完成熔合。若处理多股软线,需先对线头进行镀锡处理,即在导线端头涂抹助焊剂,用烙铁带动少量焊锡均匀包裹线芯,形成刚性且高导电的预焊层,此举能大幅降低后续焊接时的热应力,防止内部单根细线断裂或氧化。
操作手法与质量控制
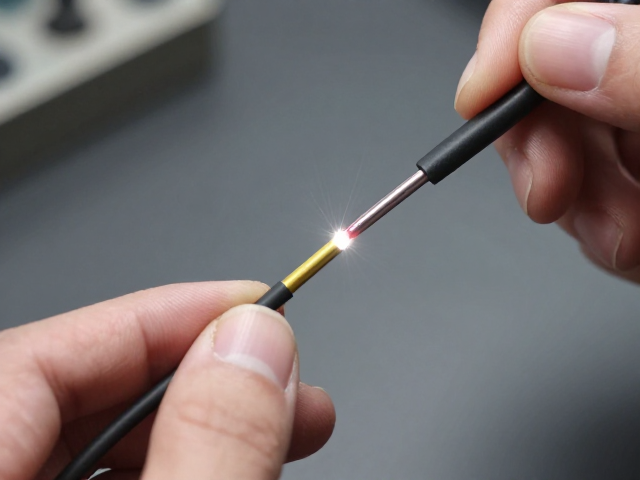
精细焊接的核心在于热量的精准控制与焊锡量的精确投放。操作时,烙铁头应同时接触导线端头与焊盘(或另一根导线),保持约1-2秒的预热,随后送入焊锡丝,待焊锡自然铺展形成圆润的圆锥状或半球状焊点后立即撤去焊锡丝,再迅速移开烙铁。这一过程需一气呵成,避免在焊锡未完全凝固前移动工件,否则会导致焊点表面粗糙、拉尖或内部空洞,直接影响低阻连接的稳定性。
焊接完成后,需立即检查焊点的宏观形态与微观质量。合格的低阻焊点应表面光滑明亮,呈倒圆锥状,无针孔、裂纹或虚焊现象。使用万用表的电阻档测量焊点两端阻值,理想状态下阻值应接近导线本身电阻,若阻值异常偏高,需重新进行焊接或清理氧化层。对于高可靠性要求的应用,还可借助显微镜观察焊点内部金相结构,确保焊锡与基材形成良好的金属互连化合物(IMC),这是维持长期低阻连接的关键物理基础。